
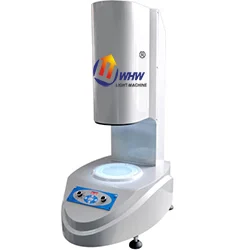
YR-60I
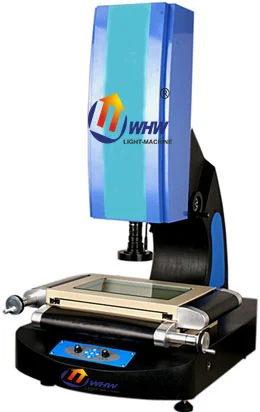
YR-60I 批量检测型影像测量仪
YR-60I 批量检测型影像测量仪 是一款新型的检测仪器,此款仪器操作简单,检测速度快,对于所有尺寸,只需2秒钟完成检测;同时可以放多个产品一次
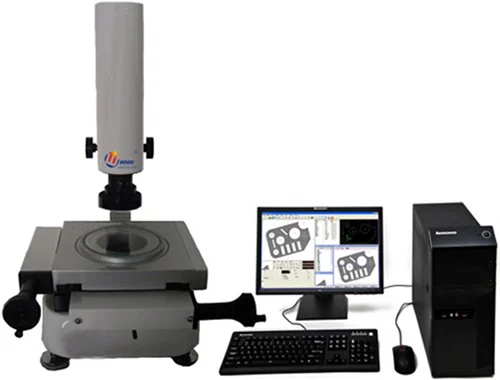
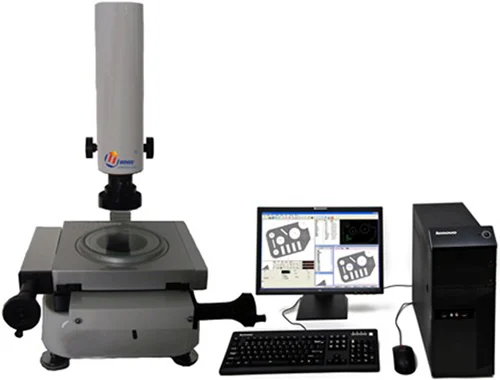
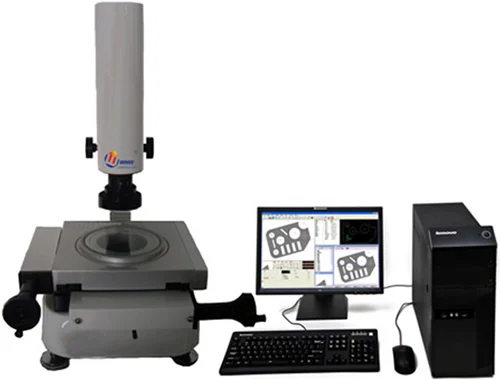
一、适用范围: YR1010影像测量仪适用机械、电子、航空航天、模具、弹簧、齿轮、接线端子、电路板接点、五金塑胶、磁性材料、电子线路、元件、手表、小五金冲压业、矿石业及其它精密小五金行业。
YR1010影像测量仪适用机械、电子、航空航天、模具、弹簧、齿轮、接线端子、电路板接点、五金塑胶、磁性材料、电子线路、元件、手表、小五金冲压业、矿石业及其它精密小五金行业。
1、专业测量软件:该软件是一种近期式专门为复杂工件量测而设计的软件,做QC量测的时候它可以针对工件十字线自动寻边量测,是一种创新性的量测方法,不会产生一些人为的误差及取像位置的错误,影响量测的精度。本机测量之资料、可以储存、存盘、影像比对或用email传送出去。是一种很理想又经济的测量软件。
| 参数项 | 参数值 / 描述 |
|---|---|
| 操作方式 | 手动(可快速移动) |
| 传动方式 | 无牙无间隙螺杆 |
| 行程 | X/Y/Z:100x100x50(mm) |
| Resolution(读值) | 0.001mm |
| 光学尺精度 | 0.001mm |
| Accuracy (精度) | 3+L/100um |
| 重复性 | 小于±0.003mm |
| Zoom Lens (倍率) | 镜头总放大倍数15-120 |
| Report (报表) | 产生EXCEL报表/图文件可存成DXF |
参数、选配项目与最终交付条件以双方确认的技术协议与出厂文件为准,如有型号差异请与工程师核对。
示意图用于解释基本机制,不是本型号结构图、操作指令或实测结果。
示意演示用于理解原理;比例、速度与颜色不代表仪器实测。
测量与分析
光学边缘、标定尺度与尺寸拟合
影像、投影或读数光路呈现工件边缘,经光学与坐标尺度标定得到尺寸和角度。照明、焦面及边缘阈值会影响测量。
L = √[(Δx)²+(Δy)²];图像坐标先按标定尺度换算
Δx, Δy
已换算至同一工件坐标系的位置差
mm
方法和模型仅在已确认的具体型号、附件与样品条件下适用。
二维轮廓
工具尺寸
光学边缘
尺寸偏差是否受基准选择和取点密度影响?
光学边缘与实体接触边界是否一致?
二维轮廓
尺寸偏差是否受基准选择和取点密度影响?
工具尺寸
光学边缘与实体接触边界是否一致?
光学边缘
尺寸偏差是否受基准选择和取点密度影响?
定义对象与结果
明确研究问题:尺寸偏差是否受基准选择和取点密度影响?;光学边缘与实体接触边界是否一致? 将样品身份、目标结果及必需配置写入试验计划。
样品信息、技术图样/研究方案和本型号资料
明确对象、结果定义和可用配置的记录
所需功能在具体型号与附件中已有证据;未核实的功能保留为待确认。
准备样品与条件
清洁工件并确定观察平面和设计基准,避免夹持变形。
已定义的研究对象与样品信息
可追溯样品与准备条件
待测边缘在实际可见平面
核查参考与设备
核对倍率/像素尺度、平台方向和适用尺寸参考件。
已准备样品、参考件和设备档案
校核记录及可用状态
尺度与当前物镜/投影倍率匹配
建立方法与程序
选择透射/反射照明、焦面与边缘判定,记录光学模式。
校核结果与实际可用配置
保存的条件、参数和终止规则
边缘定义与图纸要求一致
执行并保存原始记录
采集边缘坐标或投影读数,复查反光、离焦和遮挡。
获准的试验程序与质控设置
原始数据、过程条件及异常记录
未以虚焦边界代替实体边缘
复核结果与模型
复核拟合与基准,报告光学条件及重复装夹差异。
原始信号、参考数据和方法定义
有适用边界的结果与复核记录
不将二维光学量自动解释为完整三维形状
归档与复现
将样品编号、型号/附件、原始记录、处理版本和异常处置关联归档。以相同条件复测或参考方法检查争议结果。
已复核结果、原始记录和配置清单
可追溯的研究/工艺记录及后续验证事项
教学计算、演示模拟与真实实测数据清楚区分,资料未核实项未被包装为性能承诺。
光学边缘、标定尺度与尺寸拟合
核对倍率/像素尺度、平台方向和适用尺寸参考件。
边缘定义与图纸要求一致
核对交付型号、必备附件、方法范围和原始数据输出;不以系列名称推断性能。
二维影像、三坐标与激光扫描的探测链不同,逐型号说明。
本档案为原理和研究工作流;页面无量程声明不代表设备无边界,具体范围及配置待技术核对。
以下为「影像测量仪」及相关产品方向的其他型号,可直接进入对比或咨询。
YR-60I 批量检测型影像测量仪 是一款新型的检测仪器,此款仪器操作简单,检测速度快,对于所有尺寸,只需2秒钟完成检测;同时可以放多个产品一次
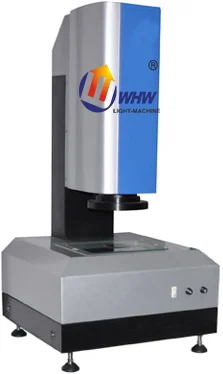
YR-100I 批量检测型影像测量仪 是一款新型的检测仪器,此款仪器操作简单,检测速度快,对于所有尺寸,只需2秒钟完成检测;同时可以放多个产品一
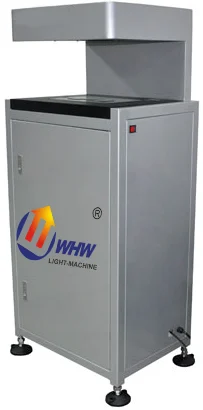
YR-150I 批量检测型影像测量仪 是一款新型的检测仪器,此款仪器操作简单,检测速度快,对于所有尺寸,只需2秒钟完成检测;同时可以放多个产品一
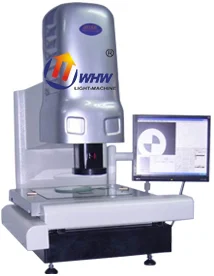
YR-A 接触式三次元自动影像测量仪 能够由计算机控制运作,减少人为手动操作,是提高工作效率,降低使用者(企业)生产成本的新一代测量仪器。
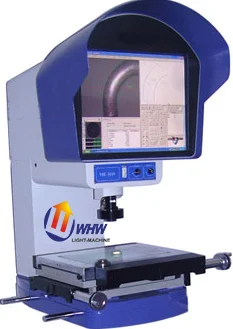
YR-C 承载型自动影像测量仪 反复测量细小工件的尺寸方面,具有优质优势,不需要过多的人为操作,一次测量省时省力。
YR-D 非接触三次元影像测量仪 适用于以二坐元测量为目的的一切应用领域,在机械、电子、仪表、塑料等行业被广泛应用。
告诉我们您的材料、样品和测量目标。