
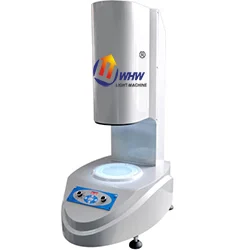
YR-60I
YR-60I 批量检测型影像测量仪
YR-60I 批量检测型影像测量仪 是一款新型的检测仪器,此款仪器操作简单,检测速度快,对于所有尺寸,只需2秒钟完成检测;同时可以放多个产品一次
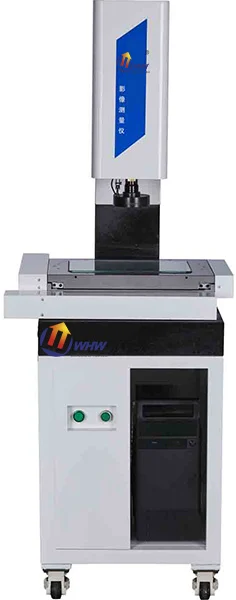
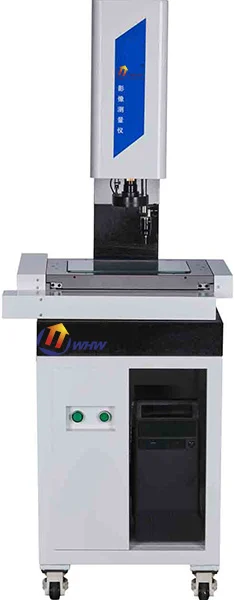
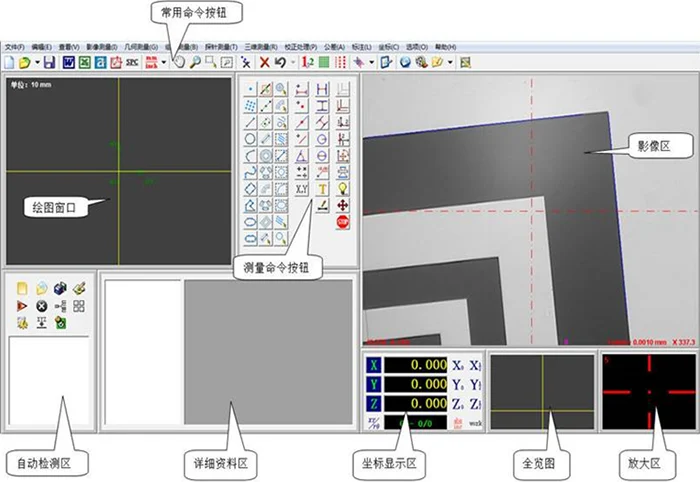
YR3020CNC全自动三维影像测量仪采用移动桥式结构,三轴CNC全自动控制系统和精密花岗岩机台实现精密的测量.采用开放式光栅尺提供高稳定性的测量精度.它专为平面和三维尺寸测量而设计,它适用于PCB、LCD、钣金、航空航天等行业的大行程测量。
它采用移动桥式结构,汇集了行业内先进的设计理念,以完善的设计和严格的生产流程控制,确保机台的精度和稳定性。
英国雷尼绍三维探头(可测量三维尺寸);
英国雷尼绍红宝石测针;
几何量测量:点、线、圆(最大、最小和平均)、弧、样条曲线、椭圆、矩形、四边形、槽、R角、环、间距、距离、点群等;
构建:中心点、极值点、端点、交点、两点连线、平行线、垂线、切线、平分线、中心线、合并、轮廓分割、半径画圆、三线内切圆、两线半径内切圆等。
测量工具:绘图点、最近边缘点、聚焦点、圆形框取点、最佳边缘点、最近点、整体提取、多段提取、纹理分割、多段纹理分割、电子卡尺、快速整理取圆、开放轮廓线、最大闭合轮廓线、最近闭合轮廓线。
形位公差测量:直线度、圆度、位置度、平行度、垂直度、倾斜度、同心度等。
坐标系:夹具定位坐标系、点线、两点X、两点Y、三点、两线、图像配准坐标系;平移、旋转、手工调整坐标系。
生成任务:进行全自动批量测量,并支持自动和手工交互操作。
变倍技术:镜头可手动变倍,变倍后无需重新校正。
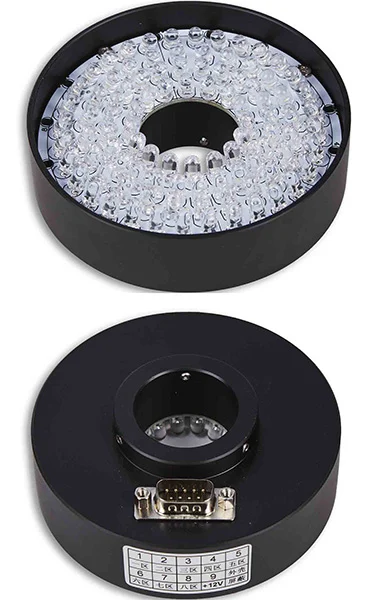
光源控制:自动控制,支持自动打光。支持表面光五环八区、轮廓光的各区段自动控制。
自动聚焦:快速自动聚焦,聚焦测量高度。
报表:Word、Excel(模板定制)、PDF、DXF、AutoCAD导入导出。
任务控制:自动记录.rst格式文件任务信息,直接打印数据。
任务输出:任务数据输出到csv文件;指定文件目录。
SPC数据统计:导入rst文件,可进行有效的品管控制。
基元数据及区域:实时显示当前正在测量的基元数据;分类显示正常基元,超差基元,未测量基元等等。
全景扫描:任意选择区域进行影像的扫描拼图。
图纸数据比对:可载入图纸与测量数据进行比对。
试验筛:自动取样扫描试验筛,生成任务,运行结果直接分析输出。
温度补偿:根据环境温度与标准温度差值,计算膨胀系数,使得结果更精确。
聚焦测高:用聚焦方式测量高度差。
自动轮廓提取:给定起始结束点,对指定轮廓进行提取。
显示边缘图:显示图像的边缘轮廓,快速查看边缘情况。
十字线提取模式:多种显示模式,十字,井字,圆形,网格,方便快速比对。
导航:图片导航,类似于电子地图,可快速定位。
导入CAD图纸:可导入DXF图纸,与CAD互相导入导出,完成图形处理。
3D显示:显示图像的三维状态。
多语言切换:简体、繁体、英语、日语、韩语。
镜头标定:自动镜头校准,省去繁琐的完全标定步骤。
| 参数项 | 参数值 / 描述 |
|---|---|
| 测量工件尺寸 | 300*200*180mm |
| X/Y轴测量精度 | 3+L/200um |
| Z轴测量精度 | 5+L/200um |
| X/Y轴运行速度 | 280mm/s |
| Z轴运行速度 | 100mm/s |
| 光学放大倍数 | 0.7~4.5X |
| 系统放大倍数 | 21~200X |
| 聚焦方式 | 自动聚焦 |
| 承重 | 25kg |
| 外形尺寸 | 480*780*900mm |
| 整机重量 | 180kg |
| 电源电压 | 200~240V,50/60Hz,单相,700W |
| 工作环境温度 | 20°C±2°C |
| 工作环境湿度 | 30~80% |
| 工作环境振动 | <0.002g,<15Hz |
| 底座/立柱材质 | 00级精密花岗岩,平面度3um |
| 导轨 | 平行精密滚珠交叉导轨 |
| 光栅尺 | 闭合式1um分辨率精密光栅尺 |
| 三轴驱动 | 直流精密伺服电机 |
| CCD | 海康威视千兆网彩色工业数字相机 |
| 镜头 | 6.5:1可变倍镜头 |
| 表面光源 | 五环八区LED冷光源,256级亮度可调节 |
| 轮廓光源 | LED冷光源,256级亮度可调节 |
| 几何量测量 | 点、线、圆(最大、最小和平均)、弧、样条曲线、椭圆、矩形、四边形、槽、R角、环、间距、距离、点群等 |
| 构建 | 中心点、极值点、端点、交点、两点连线、平行线、垂线、切线、平分线、中心线、合并、轮廓分割、半径画圆、三线内切圆、两线半径内切圆等。 |
| 测量工具 | 绘图点、最近边缘点、聚焦点、圆形框取点、最佳边缘点、最近点、整体提取、多段提取、纹理分割、多段纹理分割、电子卡尺、快速整理取圆、开放轮廓线、最大闭合轮廓线、最近闭合轮廓线。 |
| 形位公差测量 | 直线度、圆度、位置度、平行度、垂直度、倾斜度、同心度等。 |
| 坐标系 | 夹具定位坐标系、点线、两点X、两点Y、三点、两线、图像配准坐标系;平移、旋转、手工调整坐标系。 |
| 生成任务 | 进行全自动批量测量,并支持自动和手工交互操作。 |
| 变倍技术 | 镜头可手动变倍,变倍后无需重新校正。 |
| 光源控制 | 自动控制,支持自动打光。支持表面光五环八区、轮廓光的各区段自动控制。 |
| 自动聚焦 | 快速自动聚焦,聚焦测量高度。 |
| 报表 | Word、Excel(模板定制)、PDF、DXF、AutoCAD导入导出。 |
| 任务控制 | 自动记录.rst格式文件任务信息,直接打印数据。 |
| 任务输出 | 任务数据输出到csv文件;指定文件目录。 |
| SPC数据统计 | 导入rst文件,可进行有效的品管控制。 |
| 基元数据及区域 | 实时显示当前正在测量的基元数据;分类显示正常基元,超差基元,未测量基元等等。 |
| 全景扫描 | 任意选择区域进行影像的扫描拼图。 |
| 图纸数据比对 | 可载入图纸与测量数据进行比对。 |
| 试验筛 | 自动取样扫描试验筛,生成任务,运行结果直接分析输出。 |
| 温度补偿 | 根据环境温度与标准温度差值,计算膨胀系数,使得结果更精确。 |
| 聚焦测高 | 用聚焦方式测量高度差。 |
| 自动轮廓提取 | 给定起始结束点,对指定轮廓进行提取。 |
| 显示边缘图 | 显示图像的边缘轮廓,快速查看边缘情况。 |
| 十字线提取模式 | 多种显示模式,十字,井字,圆形,网格,方便快速比对。 |
| 导航 | 图片导航,类似于电子地图,可快速定位。 |
| 导入CAD图纸 | 可导入DXF图纸,与CAD互相导入导出,完成图形处理。 |
| D显示 | 显示图像的三维状态。 |
| 多语言切换 | 简体、繁体、英语、日语、韩语。 |
| 镜头标定 | 自动镜头校准,省去繁琐的完全标定步骤。 |
参数、选配项目与最终交付条件以双方确认的技术协议与出厂文件为准,如有型号差异请与工程师核对。
示意图用于解释基本机制,不是本型号结构图、操作指令或实测结果。
示意演示用于理解原理;比例、速度与颜色不代表仪器实测。
测量与分析
光学边缘、标定尺度与尺寸拟合
影像、投影或读数光路呈现工件边缘,经光学与坐标尺度标定得到尺寸和角度。照明、焦面及边缘阈值会影响测量。
L = √[(Δx)²+(Δy)²];图像坐标先按标定尺度换算
Δx, Δy
已换算至同一工件坐标系的位置差
mm
方法和模型仅在已确认的具体型号、附件与样品条件下适用。
二维轮廓
工具尺寸
光学边缘
尺寸偏差是否受基准选择和取点密度影响?
光学边缘与实体接触边界是否一致?
二维轮廓
尺寸偏差是否受基准选择和取点密度影响?
工具尺寸
光学边缘与实体接触边界是否一致?
光学边缘
尺寸偏差是否受基准选择和取点密度影响?
定义对象与结果
明确研究问题:尺寸偏差是否受基准选择和取点密度影响?;光学边缘与实体接触边界是否一致? 将样品身份、目标结果及必需配置写入试验计划。
样品信息、技术图样/研究方案和本型号资料
明确对象、结果定义和可用配置的记录
所需功能在具体型号与附件中已有证据;未核实的功能保留为待确认。
准备样品与条件
清洁工件并确定观察平面和设计基准,避免夹持变形。
已定义的研究对象与样品信息
可追溯样品与准备条件
待测边缘在实际可见平面
核查参考与设备
核对倍率/像素尺度、平台方向和适用尺寸参考件。
已准备样品、参考件和设备档案
校核记录及可用状态
尺度与当前物镜/投影倍率匹配
建立方法与程序
选择透射/反射照明、焦面与边缘判定,记录光学模式。
校核结果与实际可用配置
保存的条件、参数和终止规则
边缘定义与图纸要求一致
执行并保存原始记录
采集边缘坐标或投影读数,复查反光、离焦和遮挡。
获准的试验程序与质控设置
原始数据、过程条件及异常记录
未以虚焦边界代替实体边缘
复核结果与模型
复核拟合与基准,报告光学条件及重复装夹差异。
原始信号、参考数据和方法定义
有适用边界的结果与复核记录
不将二维光学量自动解释为完整三维形状
归档与复现
将样品编号、型号/附件、原始记录、处理版本和异常处置关联归档。以相同条件复测或参考方法检查争议结果。
已复核结果、原始记录和配置清单
可追溯的研究/工艺记录及后续验证事项
教学计算、演示模拟与真实实测数据清楚区分,资料未核实项未被包装为性能承诺。
光学边缘、标定尺度与尺寸拟合
核对倍率/像素尺度、平台方向和适用尺寸参考件。
边缘定义与图纸要求一致
核对交付型号、必备附件、方法范围和原始数据输出;不以系列名称推断性能。
二维影像、三坐标与激光扫描的探测链不同,逐型号说明。
本档案为原理和研究工作流;页面无量程声明不代表设备无边界,具体范围及配置待技术核对。
以下为「影像测量仪」及相关产品方向的其他型号,可直接进入对比或咨询。
YR-60I 批量检测型影像测量仪 是一款新型的检测仪器,此款仪器操作简单,检测速度快,对于所有尺寸,只需2秒钟完成检测;同时可以放多个产品一次
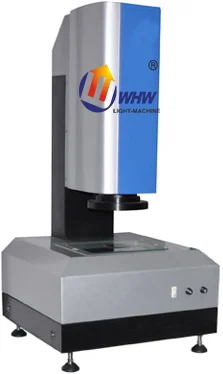
YR-100I 批量检测型影像测量仪 是一款新型的检测仪器,此款仪器操作简单,检测速度快,对于所有尺寸,只需2秒钟完成检测;同时可以放多个产品一
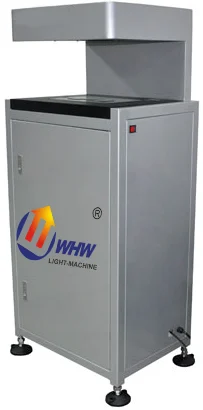
YR-150I 批量检测型影像测量仪 是一款新型的检测仪器,此款仪器操作简单,检测速度快,对于所有尺寸,只需2秒钟完成检测;同时可以放多个产品一
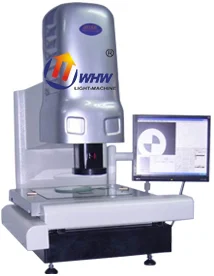
YR-A 接触式三次元自动影像测量仪 能够由计算机控制运作,减少人为手动操作,是提高工作效率,降低使用者(企业)生产成本的新一代测量仪器。
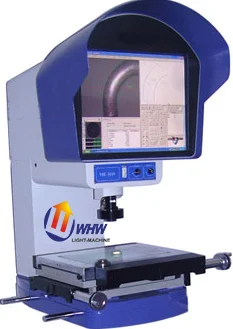
YR-C 承载型自动影像测量仪 反复测量细小工件的尺寸方面,具有优质优势,不需要过多的人为操作,一次测量省时省力。
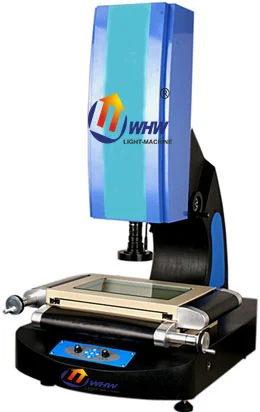
YR-D 非接触三次元影像测量仪 适用于以二坐元测量为目的的一切应用领域,在机械、电子、仪表、塑料等行业被广泛应用。
告诉我们您的材料、样品和测量目标。