
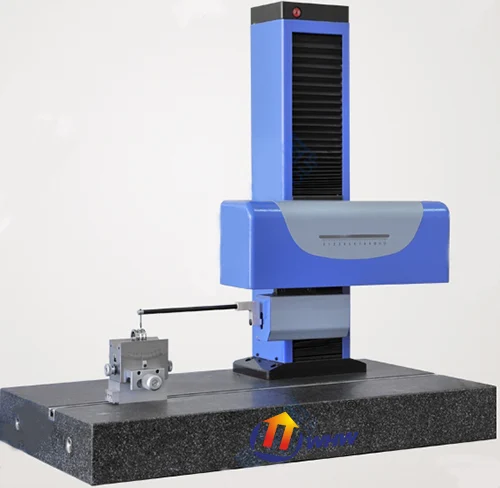
2300A-RC
2300A-RC · Контурографы
Технические характеристики, связанные методы и варианты конфигурации.
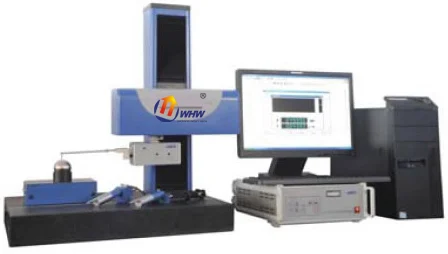
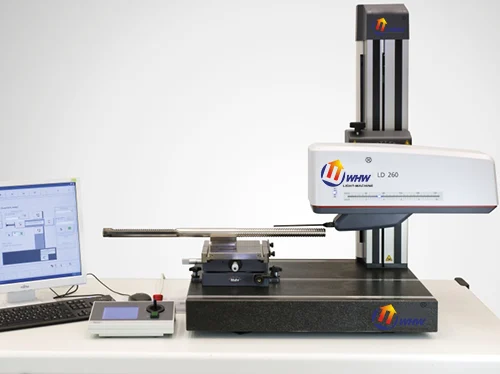
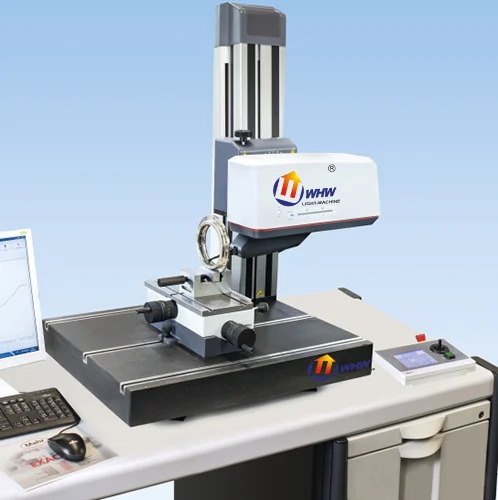
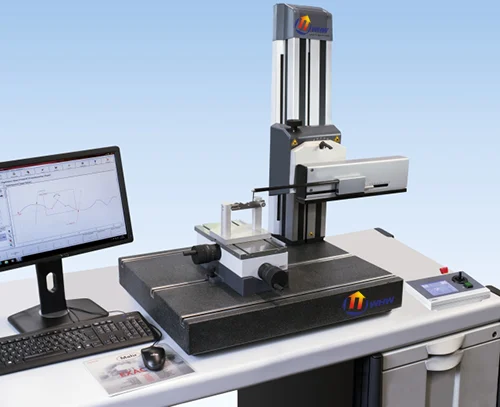
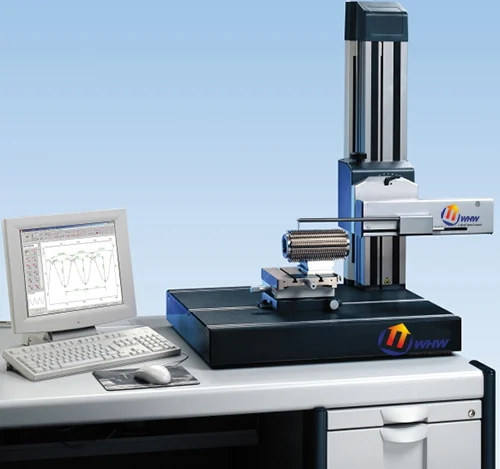
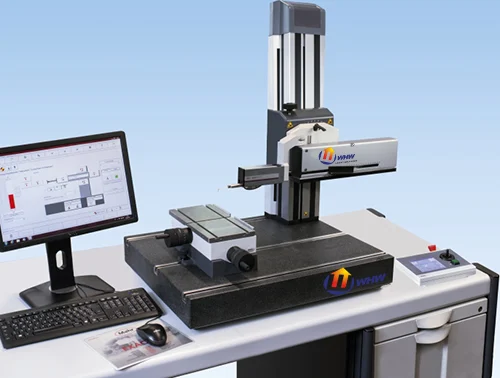
一、2302A粗糙度轮廓测量仪产品用途: 2302A粗糙度轮廓测量仪是一款高精度的综合测量仪,它采用电感传感器和高精度光栅技术,既可以测量工件的距离、角度、圆弧半径、以及点、线、圆弧等几何要素的相互位置等形位参数,又可以测量表面粗糙度、波纹度、原始轮廓参数,为生产车间和计量部门提供了对零件形状误差和表面微观轮廓进行高精度检测的手段。
2302A粗糙度轮廓测量仪是一款高精度的综合测量仪,它采用电感传感器和高精度光栅技术,既可以测量工件的距离、角度、圆弧半径、以及点、线、圆弧等几何要素的相互位置等形位参数,又可以测量表面粗糙度、波纹度、原始轮廓参数,为生产车间和计量部门提供了对零件形状误差和表面微观轮廓进行高精度检测的手段。
仪器外形尺寸:16210*460*740mm
包装箱尺寸:1590*1150*1065mm
仪器净重:260kg
仪器毛重:360kg
| Параметр | Значение / описание |
|---|---|
| 测量原理 | 垂直方向为触针法,电感传感器;水平方向为直线光栅 |
| 驱动箱滑行速度 | 0.2、0.5、0.8、1.0mm/s |
| 驱动箱滑行长度 | 100mm |
| 传感器返回形式 | 手动/自动 |
| 基准导轨的直线性 | 1um/100mm |
| 驱动箱升降 | 滚珠丝杠升降系统,机动升降,自动对准零位 |
| 立柱垂直测量高度 | 粗糙度系统300mm;形状系统280mm |
| 工作底台 | 460mm×720mm大理石平台。 |
| 测量范围 | 垂直20mm;水平100mm |
| 测量精度 | 垂直±2%,水平4um/100mm |
| 垂直分辨力 | 0.06um/4mm,0.3um/20mm |
| 水平分辨力 | 1um |
| 测量参数 | 垂直距离、水平距离、两直线夹角、圆弧半径、圆心-直线距离、圆心-圆心距离、直线度、圆度等形位公差参数 |
| 图形放大倍率 | 无级连续放大;可至最小800倍,最大80000倍 |
| 传感器侧杆长 | 220mm |
| 测针长度 | 22mm |
| 针尖角度 | 11度 |
| 针尖半径 | 20um |
| 测力 | 0.02-0.06N |
| 传感器滑行角度 | 上升角≤77度,下降角≤88度 |
| Ra示值误差 | ≤±5% |
| 最小分辨力 | 垂直0.6nm,水平1um |
| 取样长度 | 0.08、0.25、0.8、2.5、8mm |
| 评定长度 | N倍取样长度,N=1,2,3,4,5 |
| 粗糙度测量参数 | Ra,Rc,Rp,Rv,Rz,Rt,Rq,Rsm,Rsk,Rku,Rdq,Rmr |
| 波纹度测量参数 | Wa,Wc,Wp,Wv,Wz,Wq,Wsm,Wt,Wsk,Wku,Wdq,Wmr |
| 原始轮廓测量参数 | Pa,Pc,Pp,Pv,Pz,Pq,Psm,Pt,Psk,Pku,Pdq,Pmr |
| 微观轮廓测量参数 | │X2-X1│,│Z2-Z1│ |
| 图像分析功能 | 支承率曲线、幅度分布曲线、轮廓峰密度等 |
| 轮廓图形的垂直放大倍率 | 1-500000可选,也可手动输入 |
| 轮廓图形的水平放大倍率 | 1-500000可选,也可手动输入 |
| 传感器测针 | 金刚石圆锥,锥角90°,针尖半径2μm |
| 仪器外形尺寸 | 16210*460*740mm |
| 包装箱尺寸 | 1590*1150*1065mm |
| 仪器净重 | 260kg |
| 仪器毛重 | 360kg |
| 1测量范围 | 垂直20mm;水平100mm |
| 2测量精度 | 垂直±2%,水平4um/100mm |
| 3垂直分辨力 | 0.06um/4mm,0.3um/20mm |
| 4水平分辨力 | 1um |
| 5测量参数 | 垂直距离、水平距离、两直线夹角、圆弧半径、圆心-直线距离、圆心-圆心距离、直线度、圆度等形位公差参数 |
| 6图形放大倍率 | 无级连续放大;可至最小800倍,最大80000倍 |
| 7传感器侧杆长 | 220mm |
| 8测针长度 | 22mm |
| 9针尖角度 | 11度 |
| 10针尖半径 | 20um |
| 11测力 | 0.02-0.06N |
| 12传感器滑行角度 | 上升角≤77度,下降角≤88度 |
| 2Ra示值误差 | ≤±5% |
| 3最小分辨力 | 垂直0.6nm,水平1um |
| 4取样长度 | 0.08、0.25、0.8、2.5、8mm |
| 5评定长度 | N倍取样长度,N=1,2,3,4,5 |
| 6粗糙度测量参数 | Ra,Rc,Rp,Rv,Rz,Rt,Rq,Rsm,Rsk,Rku,Rdq,Rmr |
| 7波纹度测量参数 | Wa,Wc,Wp,Wv,Wz,Wq,Wsm,Wt,Wsk,Wku,Wdq,Wmr |
| 8原始轮廓测量参数 | Pa,Pc,Pp,Pv,Pz,Pq,Psm,Pt,Psk,Pku,Pdq,Pmr |
| 9微观轮廓测量参数 | │X2-X1│,│Z2-Z1│ |
| 10图像分析功能 | 支承率曲线、幅度分布曲线、轮廓峰密度等 |
| 11轮廓图形的垂直放大倍率 | 1-500000可选,也可手动输入 |
| 12轮廓图形的水平放大倍率 | 1-500000可选,也可手动输入 |
| 13传感器测针 | 金刚石圆锥,锥角90°,针尖半径2μm |
| 形状传感器 | V型工作台 |
Параметры, опции и условия поставки определяются техническим соглашением и заводскими документами; уточните расхождения у инженера.
Перевод ожидает проверки.
示意图用于解释基本机制,不是本型号结构图、操作指令或实测结果。
Схематическая демонстрация: масштаб, скорость и цвет не являются результатами измерений.
Перевод ожидает проверки.
Измерение и анализ
轮廓采样与粗糙度滤波
探针沿表面获得高度轮廓,经规定的滤波和评定长度分离尺度后计算粗糙度。触针半径和扫描方向限制可见结构。
Ra = (1/L) ∫|z(x)| dx
z
去除相应形状后的轮廓高度
μm
L
评定长度
μm(x与L采用同一长度单位)
方法和模型仅在已确认的具体型号、附件与样品条件下适用。
加工表面
密封和摩擦面
涂层表面
粗糙度差异是否来自滤波与扫描方向?
探针能否进入狭窄谷部?
加工表面
粗糙度差异是否来自滤波与扫描方向?
密封和摩擦面
探针能否进入狭窄谷部?
涂层表面
粗糙度差异是否来自滤波与扫描方向?
定义对象与结果
明确研究问题:粗糙度差异是否来自滤波与扫描方向?;探针能否进入狭窄谷部? 将样品身份、目标结果及必需配置写入试验计划。
样品信息、技术图样/研究方案和本型号资料
明确对象、结果定义和可用配置的记录
所需功能在具体型号与附件中已有证据;未核实的功能保留为待确认。
准备样品与条件
清洁表面,标记加工纹理和测量方向,检查可达范围。
已定义的研究对象与样品信息
可追溯样品与准备条件
污物和松散颗粒已处理
核查参考与设备
用轮廓/粗糙度参考件核查纵向尺度和探针状态。
已准备样品、参考件和设备档案
校核记录及可用状态
探针完好且参考件适配
建立方法与程序
设置合适的滤波、截止条件、扫描长度与速度。
校核结果与实际可用配置
保存的条件、参数和终止规则
滤波规则有明确依据
执行并保存原始记录
采集多条原始轮廓,观察失接触和异常峰。
获准的试验程序与质控设置
原始数据、过程条件及异常记录
无探针跳动或量程饱和
复核结果与模型
保持相同处理规则比较参数,并一并报告滤波及评定长度。
原始信号、参考数据和方法定义
有适用边界的结果与复核记录
不把粗糙度参数当作全部功能性能
归档与复现
将样品编号、型号/附件、原始记录、处理版本和异常处置关联归档。以相同条件复测或参考方法检查争议结果。
已复核结果、原始记录和配置清单
可追溯的研究/工艺记录及后续验证事项
教学计算、演示模拟与真实实测数据清楚区分,资料未核实项未被包装为性能承诺。
轮廓采样与粗糙度滤波
用轮廓/粗糙度参考件核查纵向尺度和探针状态。
滤波规则有明确依据
核对交付型号、必备附件、方法范围和原始数据输出;不以系列名称推断性能。
Ra公式只说明参数定义,实际滤波方法须按采用标准确定。
本档案为原理和研究工作流;页面无量程声明不代表设备无边界,具体范围及配置待技术核对。
Другие модели в категории «轮廓测量仪» и том же направлении.
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
Расскажите о материале, образце и цели измерения.