
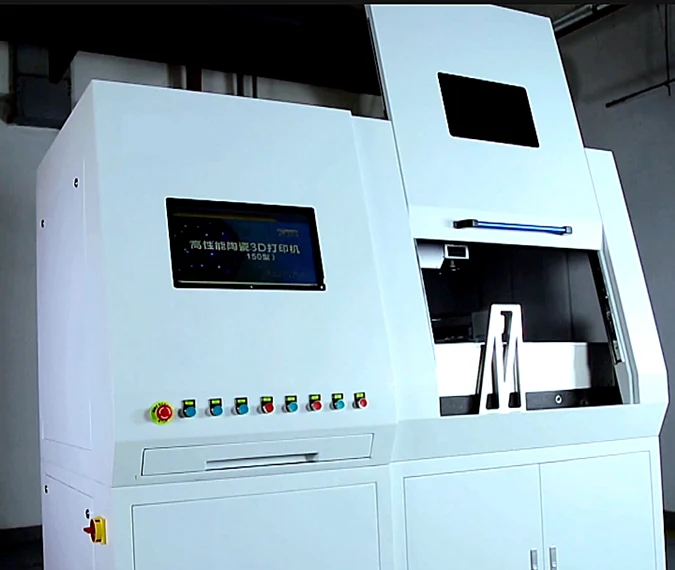
3DCP-80
3DCP-80 · 3D-печать
Технические характеристики, связанные методы и варианты конфигурации.
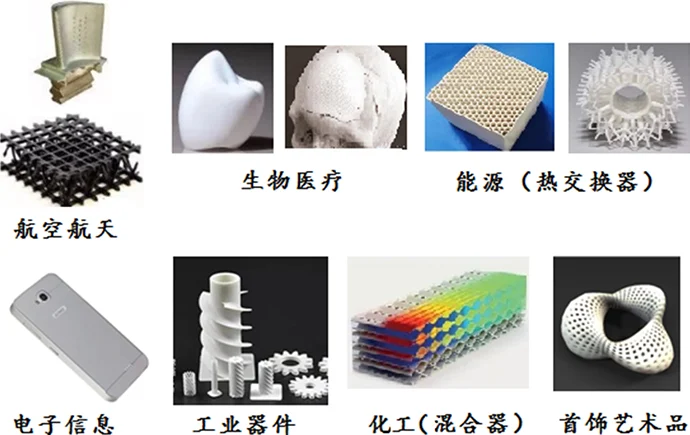
应用领域:生物医疗,能源(热交换器),航空航天,电子信息,工业器件,化工(混合器),首饰艺术品等。
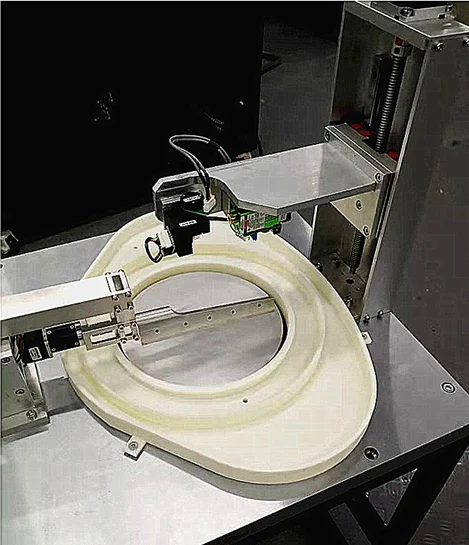
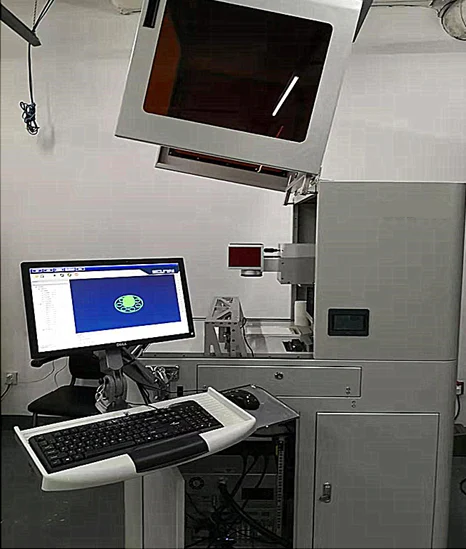
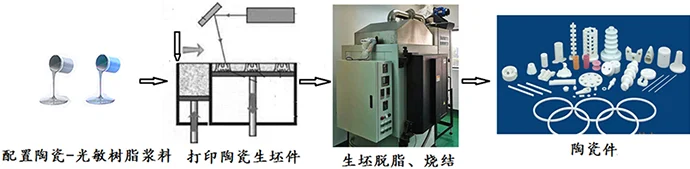
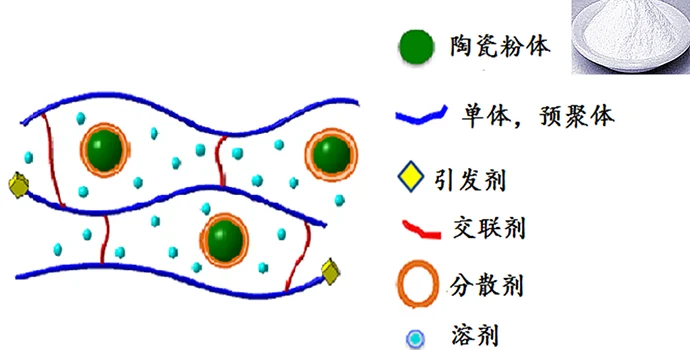
近年来,陶瓷3D打印逐渐兴起,据国际权威机构预测,3D打印陶瓷市场的全球规模有望从2016年的2780万美元,增长至2021年的1.315亿美元,年增长率将高达29.6%,2027年将达到10亿美元,在航空航天,医疗,工业制造甚至消费品领域将会迅速普及.陶瓷3D打印有多种方法,较先进方法采用的原料是陶瓷-光敏树脂浆料.工艺流程如下:
4点弯曲强度:650MPa;
密度:6.01g/cm³;
打印氧化锆陶瓷测试件3点弯曲强度:1100MPa;
相对密度:99%;
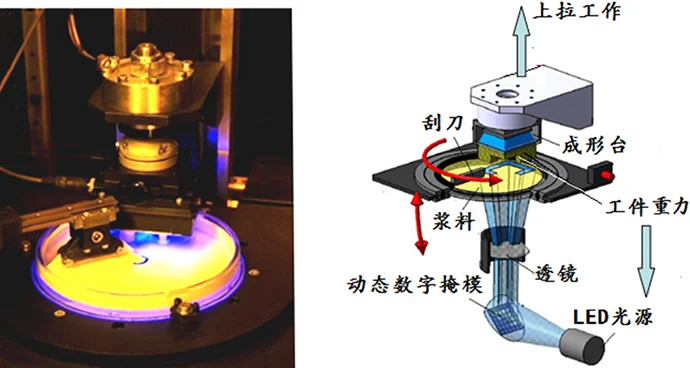
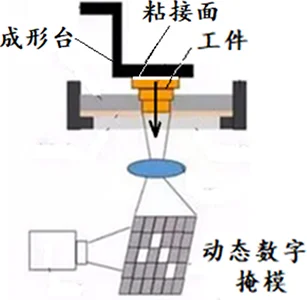
(1)由于工件过重会使粘接面松脱,以及动态数字掩模尺寸限制,难于打印较大陶瓷件。
(2)可调光学参数有限,一般只能调节整个打印层面的曝光时间,难于根据工艺要求,在打印层面的不同区域,采用不一致的光强、曝光时间等参数,因此工艺灵活性不足,不利于工艺优化,难于打印梯度组织陶瓷件。
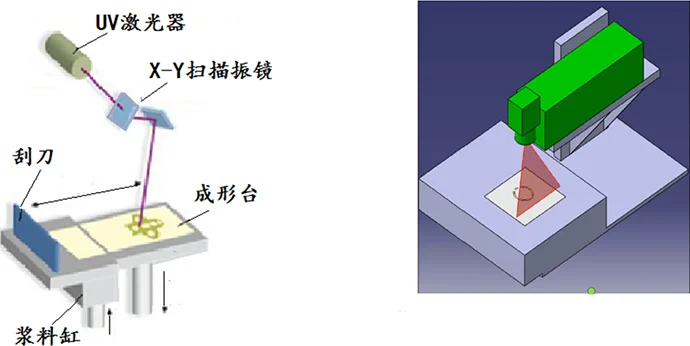
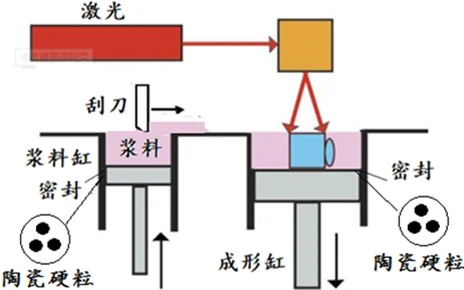
(1)浆料中的陶瓷硬粒可能进入密封,造成浆料缸和成形缸的活塞运动障碍,甚至卡死。
(2)浆料缸中需注入较大量浆料,可能因长时间暴露在大气紫外线中而固化失效。
| Параметр | Значение / описание |
|---|---|
| 应用领域 | 生物医疗,能源(热交换器),航空航天,电子信息,工业器件,化工(混合器),首饰艺术品等。 |
| 点弯曲强度 | 650MPa |
| 密度 | 6.01g/cm³ |
| 打印氧化锆陶瓷测试件3点弯曲强度 | 1100MPa |
| 相对密度 | 99% |
| 可打印陶瓷件尺寸(mm) | φ200*80 |
| 最小分层厚度(um) | 25 |
| 激光器 | 紫外,3W,355nm |
| 光斑尺寸(um) | 40可调 |
| 振镜 | 3D振镜,自动调节焦距 |
| 三点弯曲强度 | 750~1000MPa |
| 可打印材料 | 氧化锆陶瓷,氧化铝陶瓷,生物陶瓷及其它工业陶瓷与光敏树脂混合而成的浆料 |
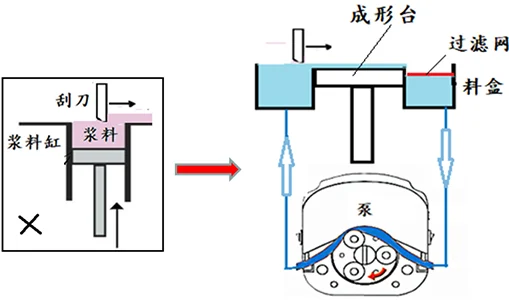
| (3)创新 | 采用泵循环式加料与余料回收,材料利用率高。不设置活塞式浆料缸,采用蠕动泵使陶瓷浆由料盒流至成形台,并循环工作,回收剩余的陶瓷浆料,正常打印所需浆料容积小于1 L,特别适合打印材料研发。 |
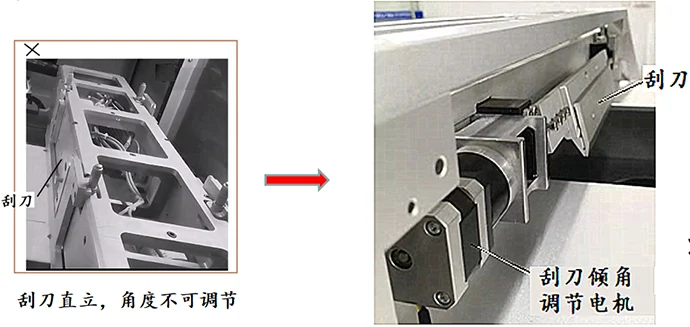
| (4)创新 | 刮刀倾角可变,铺设浆料薄层均匀、平坦。能根据陶瓷浆料的黏度,优化刮刀倾角,确保浆料薄层达到25µm。 |
| (5)创新 | 采用弹性囊式成形缸,无需密封圈,运行更可靠。浆料中细小陶瓷硬粒不会造成运动障碍和卡死。 |
| (6)多项打印参数可调,工艺性和材料适应性好。可调节的参数有 | 激光输出功率、光斑尺寸、激光焦点、激光扫描速度和扫描路径、刮刀倾角和打印速度,从而能确保陶瓷件层间可靠粘结、表面光洁和高打印效率,并可打印梯度组织陶瓷件。因此,与DLP式陶瓷3D打印机相比较,有更好的工艺性和材料适应性。 |
| 打印氧化锆陶瓷牙冠精度 | 采用德国ATOS光学扫描仪,对打印并脱脂烧结的氧化锆陶瓷牙冠与设计牙冠比对表明,其关键内腔形貌尺寸误差小于41微米。 |
Параметры, опции и условия поставки определяются техническим соглашением и заводскими документами; уточните расхождения у инженера.
Перевод ожидает проверки.
本方法采用下方七步工作流的动态示意;不以其他仪器的机构图替代。文字原理、公式和每步质量判据仍可逐项核对。
Показан только описанный процесс, а не непроверенная физика, движение прибора или измеренные характеристики.
Перевод ожидает проверки.
Подготовка образца
光固化分层制造与陶瓷后处理
光源按切片图案逐层固化含陶瓷颗粒的光敏体系,获得坯体;脱脂和烧结决定最终致密度、收缩和尺寸。
收缩率 s = (Lgreen − Lsintered)/Lgreen
Lgreen
坯体尺寸
mm
Lsintered
烧结后对应尺寸
mm
方法和模型仅在已确认的具体型号、附件与样品条件下适用。
陶瓷复杂结构
多孔陶瓷坯体
几何原型
曝光、支撑与后处理如何影响形状保真?
各方向烧结收缩是否一致?
陶瓷复杂结构
曝光、支撑与后处理如何影响形状保真?
多孔陶瓷坯体
各方向烧结收缩是否一致?
几何原型
曝光、支撑与后处理如何影响形状保真?
定义对象与结果
明确研究问题:曝光、支撑与后处理如何影响形状保真?;各方向烧结收缩是否一致? 将样品身份、目标结果及必需配置写入试验计划。
样品信息、技术图样/研究方案和本型号资料
明确对象、结果定义和可用配置的记录
所需功能在具体型号与附件中已有证据;未核实的功能保留为待确认。
准备样品与条件
确认浆料、固含和光敏体系,准备三维模型及支撑方案。
已定义的研究对象与样品信息
可追溯样品与准备条件
材料属于设备已验证范围
核查参考与设备
检查实际光源扫描方式、平台和刮铺层,按材料做固化检查。
已准备样品、参考件和设备档案
校核记录及可用状态
光源和材料固化响应匹配
建立方法与程序
设定层厚、曝光、补偿与支撑,区分SLA激光扫描和其他光固化路线。
校核结果与实际可用配置
保存的条件、参数和终止规则
不把像素或层厚直接称为最终尺寸精度
执行并保存原始记录
打印并记录层间缺陷,按材料规程清洗与后固化坯体。
获准的试验程序与质控设置
原始数据、过程条件及异常记录
坯体无未识别裂纹/脱层
复核结果与模型
在独立适配设备中脱脂烧结,测量收缩、裂纹和尺寸。
原始信号、参考数据和方法定义
有适用边界的结果与复核记录
烧结曲线与最终质量经验证
归档与复现
将样品编号、型号/附件、原始记录、处理版本和异常处置关联归档。以相同条件复测或参考方法检查争议结果。
已复核结果、原始记录和配置清单
可追溯的研究/工艺记录及后续验证事项
教学计算、演示模拟与真实实测数据清楚区分,资料未核实项未被包装为性能承诺。
光固化分层制造与陶瓷后处理
检查实际光源扫描方式、平台和刮铺层,按材料做固化检查。
不把像素或层厚直接称为最终尺寸精度
核对交付型号、必备附件、方法范围和原始数据输出;不以系列名称推断性能。
打印机不默认包含脱脂炉和烧结炉,也不直接输出材料力学性能。
本档案为原理和研究工作流;页面无量程声明不代表设备无边界,具体范围及配置待技术核对。
Другие модели в категории «3D打印设备» и том же направлении.
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
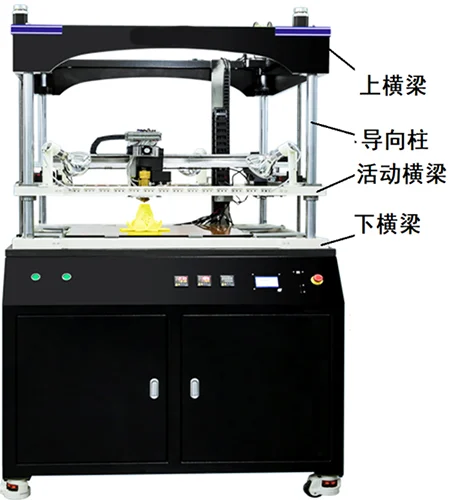
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
Расскажите о материале, образце и цели измерения.