
定向取样与切割
标明取样部位和方向,选取能回答问题的截面。按材料选择切割片、夹具与冷却方式,控制进给和温升,并给后续去除切割损伤层留出余量。
制样的目标是暴露真实组织,而非只获得发亮表面。切割热损伤、磨抛变形、颗粒拔出和边缘倒圆都可能改变后续判断。工艺应由材料软硬、相组成、孔隙和观察目标共同确定,并通过阶段检查逐步收敛。
薄层保边:5%的厚度差从哪里来:模型与量纲
Δt=t2−t1;相对差=Δt/t1×100%
第一阶段厚度=80 µm;第二阶段厚度=76 µm
比较条件必须一致。薄层真实起伏、截面倾斜、不同测量方向和界面阈值均会造成差异;本例不代表任何耗材的性能排行。
假设输入演算:76−80 = -4 µm;−4/80×100 = -5 %。第二次测量低5%仅说明两次读数不同。结合倒圆图像才能提出制样影响假设;若没有独立参考、多个测点和重复试样,无法把第一次数值当作无误差真值。
以试样编号关联原始图像、测量序列、设备配置及方法版本。
分别报告重复性、异常处理及本模型未覆盖的影响因素,不用演算示例替代实测。
表面发亮不证明组织未受损伤;要分别检查残余变形、倒圆、拖尾和拔出。
不能只复制磨抛时间而忽略材料、夹持、耗材状态与阶段检查结果。
标明取样部位和方向,选取能回答问题的截面。按材料选择切割片、夹具与冷却方式,控制进给和温升,并给后续去除切割损伤层留出余量。
对小样、薄层或需要保边的截面选择适当镶嵌方式;温度或压力敏感样品先评估冷镶嵌。多孔样品是否浸渗取决于观察目标,避免把填充树脂当作原始材料。
先建立平面,再逐级细化磨粒;每级确认前道划痕及变形已被去除后再进入下一道。记录磨料、压力、转速和时间,换级时彻底清洁样品与夹具。
用与材料相容的抛光介质去除残余损伤。检查拖尾、浮凸、拔出和边缘倒圆;出现异常应回溯工序,不用延长抛光时间掩盖问题。先保留未腐蚀表面图像。
仅在观察任务需要时选择经确认的腐蚀工艺,按实验室规程操作。将未腐蚀与腐蚀图、制样记录和样品方向关联;孔隙、夹杂和裂纹的判读应排除制样伪影。
教学示例:比较同一试样短时与长时抛光后的边缘轮廓,判断层厚变化是否来自倒圆。示例用于设计验证,不代表已有客户实验或特定材料的通用工艺参数。
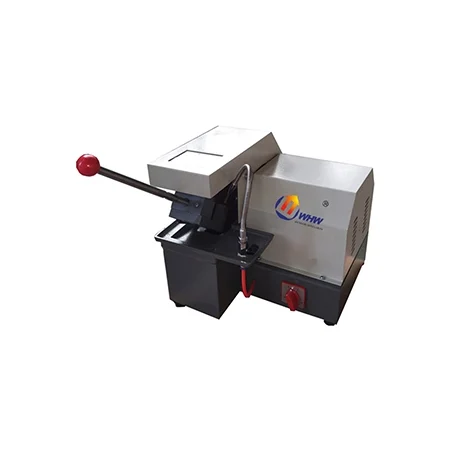
Q-2型 金相试样切割机 (以下简称 切割机 )是利用高转速旋转的薄片砂轮来截取金相试样,它广泛的适用于金相实验室切割各种金属材料.由于本机可附
本 金相切割机 是用于切割一般金相、岩相试样材料,机内设有冷却通道及开关,在切割时可通入配置好的冷却液来带走在切割中所产生的热量,避免试样过热而
本 金相切割机 是用于切割一般金相、岩相试样材料,机内设有冷却通道及开关,在切割时可通入配置好的冷却液来带走在切割中所产生的热量,避免试样过热而
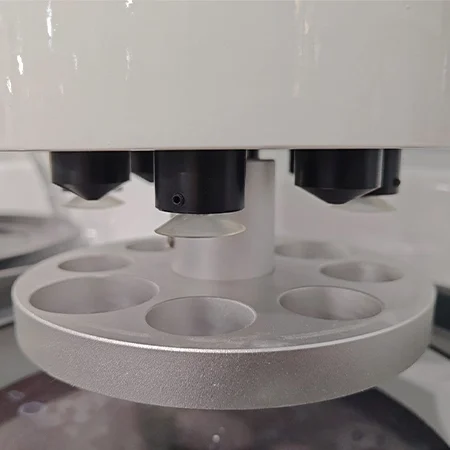
台式双盘金相磨抛设备,结合触摸屏与PLC控制进行试样制备,支持中心加压或气动单点加压配置,适用于切割和镶嵌后的表面制备。
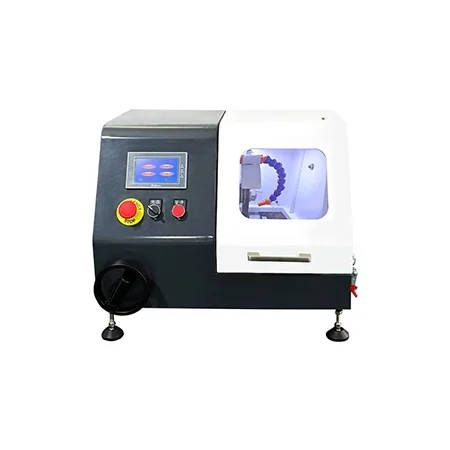
采用双室结构与自动进给的金相试样切割机,用于后续磨抛、显微观察和硬度检测前的试样截取,按材料选择切割片与工艺条件。
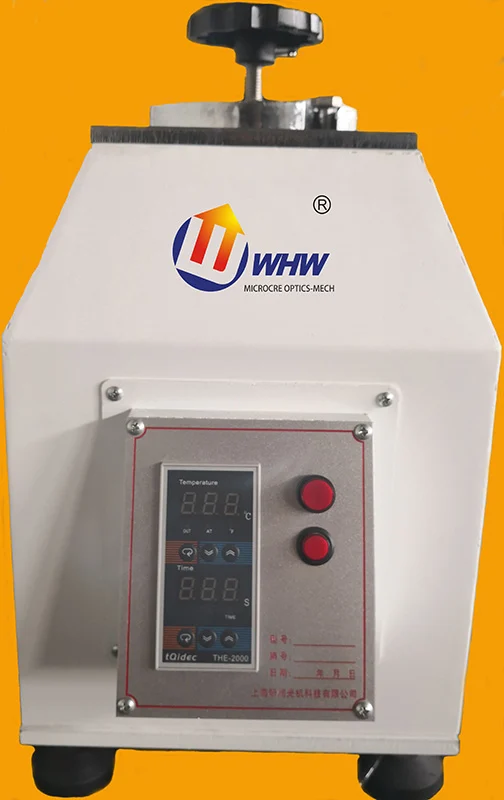
ZXQ-2B型 金相试样镶嵌机 (以下简称 镶嵌机 )适用于对不是整形、不易手拿的微小金相试样进行热固性塑料压制.成形后可方便地进行试样磨抛操作
关联用于资料导航,不构成具体型号性能或标准符合性的证明。
告诉我们您的材料、样品和测量目标。