
确定对象与试验条件
记录材料、截面位置、层厚及目标区域,依据适用标准选择试验力和保持时间。比较不同样品时保持条件一致;硬度标尺、载荷与时间应随结果一起报告。
以金刚石四棱锥压头在规定试验力下形成压痕,测量卸载后的两条对角线,得到局部硬度。适合金属组织、热处理层和焊接区域比较;薄层、粗糙表面或过小压痕需先判断方法适用性,不能仅凭仪器能加载就认定结果有效。
焊接截面:两处显微硬度的条件性比较:模型与量纲
HVA=0.1891F/dA²;HVB=0.1891F/dB²
F=9.807 N;dA=0.1 mm;dB=0.085 mm
不同试验力的硬度值不能无条件比较;不能由这里的硬度差推断焊接接头疲劳寿命、残余应力或整件强度。
假设输入演算:0.1891×9.807/0.100² = 185.45037 HV;0.1891×9.807/0.085² = 256.678713 HV。较短对角线对应较高HV,但仅两点不足以建立完整硬度梯度。边缘识别、相界覆盖及制样平整性都可能造成差异,需要与组织图共同解释。
以试样编号关联原始图像、测量序列、设备配置及方法版本。
分别报告重复性、异常处理及本模型未覆盖的影响因素,不用演算示例替代实测。
不能把硬度标尺互换当作无条件等效;载荷、保持时间和测量面积定义都影响比较。
自动识别出一个数不等于压痕有效,必须复核原始图、位置和异常原因。
记录材料、截面位置、层厚及目标区域,依据适用标准选择试验力和保持时间。比较不同样品时保持条件一致;硬度标尺、载荷与时间应随结果一起报告。
制备平整、清晰且支承稳定的测量面,避免制样热影响和边缘倒圆。检查压头、力值与成像标尺,并用适合的标准硬度块进行日常核查。
沿目标方向布置测点,按所用标准核对压痕间距和距边距离。对梯度样品保留每点坐标;在相近位置安排重复测量,避免将组织差异误判为随机误差。
测量两条对角线并取平均值 d。采用力 F 的单位为 N、d 的单位为 mm 时,HV≈0.1891F/d²。先复核轮廓、清晰度和对称性,再排除有明确原因的无效压痕并保留记录。
输出测点图、原始压痕、逐点硬度和离散性。硬化层深度需使用对应材料与工艺的判据,不能任意取一个硬度阈值;跨硬度标尺转换也应注明依据及限制。
教学示例:设 F=9.807 N、d=0.050 mm,则约为742 HV;数值仅演示公式,不是产品精度或实测结果。若沿截面测量,还需报告各压痕的实际位置及重复性。
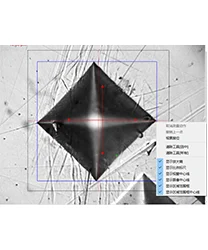
硬度测量分析系统【HMAS】是针对硬度计开发的一套具有图像识别、测量和分析技术的测量软件,实现了硬度图像的自动高速测量。
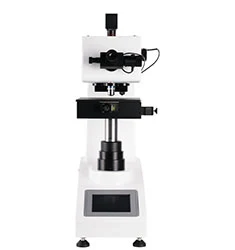
将显微硬度主机、光学成像与HMAS分析系统集成,支持自动转塔、自动聚焦和自动工作台,用于微小区域的压痕测量与分析。
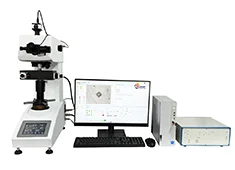
HMAS-C1000SZA智能化硬度测量分析系统是近期推出的一款高性能智能化硬度测量分析系统。
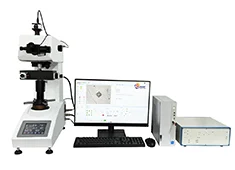
HMAS-C1000SZD硬度测量系统 是新推出的一款高性能 硬度测量系统 。
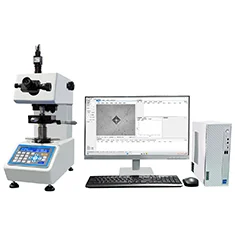
显微硬度测量分析系统是结合光学、机械、电器、软件和硬件等多方面技术,自主设计、研发、并制造的新一代高新技术产品。
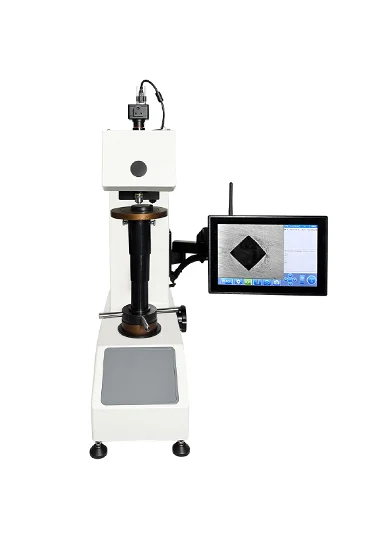
单视觉维氏硬度测量系列,配置自动转塔和自动加载、保荷、卸载流程,通过图像测量压痕并进行硬度分析;按试验力选择对应型号。
关联用于资料导航,不构成具体型号性能或标准符合性的证明。
告诉我们您的材料、样品和测量目标。