
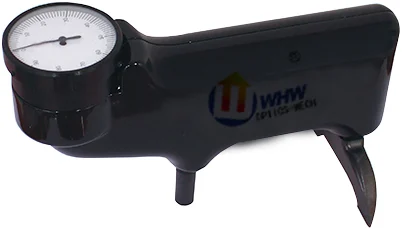
HBA-1
HBA-1 · Шор / Баркол / Вебстер
Технические характеристики, связанные методы и варианты конфигурации.
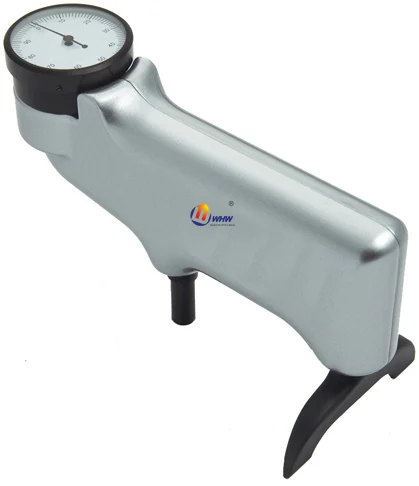
巴氏硬度计(巴克尔硬度计)是一种压痕式硬度计。它测试快速,简便,一压即可,用于快速测试铝及铝合金材料的硬度,符合美国标准ASTM B648。
巴氏硬度计主要用于测试铝及铝合金硬度,也可以测试其他软金属及玻璃钢制品的硬度。可以测试各种超大、超宽、超厚的工件及装配件,测试板材、带材、型材、锻件、铸件等。在铝加工行业被广泛使用的W-20型韦氏硬度计,适用于大部分铝合金。对于2024、7075等牌号超硬铝合金,可使用W-B75型韦氏硬度计,也可使用巴氏硬度计。对于纯铝、低硬度铝合金、特别厚的铝合金及其他不便使用韦氏硬度计的铝合金工件应使用巴氏硬度计。巴氏硬度计一般做为韦氏硬度计的补充,在测试纯铝、低硬度铝合金和超大、超厚材料时使用。
体积小:重量轻(510g),便于携带。
单手操作:无须使用经验,在任何场合,只要伸手可及均可测试。
测试范围宽:从很软的纯铝到特别硬的铝合金均可测试,有效测试范围相当于布氏硬度25~150HB。
灵敏度高:韦氏硬度计只有20个刻度,而巴氏硬度计有100个刻度,巴氏硬度计具有更高的灵敏度。
无需支撑:巴氏硬度计只在试样一侧测试,无需支撑,适于测试超大、超厚工件及装配件。
要求试样有较宽的平坦表面:因此不便于测试窄条试样、小尺寸试样和曲面试样。
硬度换算误差较大:在测试铝型材时,要将巴氏硬度换算成韦氏硬度,而巴氏硬度计的换算表和国家有色标准YS/T420- 2000上的换算表相差2.7个韦氏硬度单位。因此,巴氏硬度计的换算表应慎重使用。
巴氏硬度块存在缺陷:巴氏硬度块的厚度只有0.8mm,测试后,硬度块背面会产生可见的变形痕迹,这说明硬度块的厚度不足,这一点违背了压痕式硬度计关于试样厚度的基本原则,会带来较大的测试误差。
主机:1台;
标准硬度块:2块;
校正扳手:1个;
备用压针:2支;
标准硬度块:高值 87-89;低值 43-45;
备用压针;
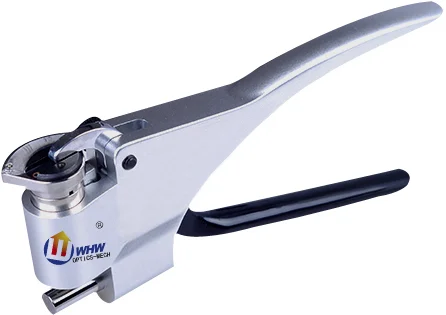
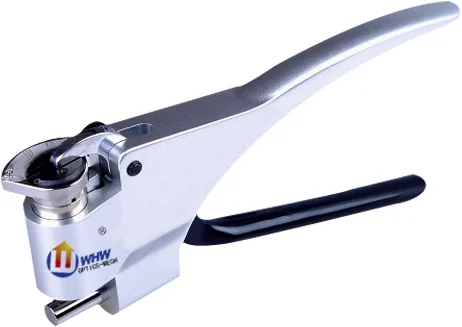
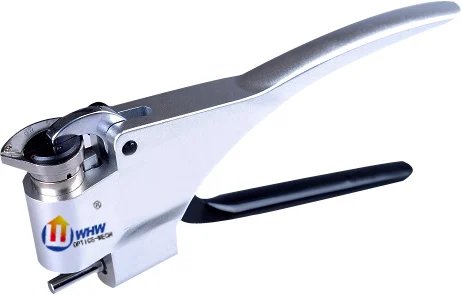
巴氏硬度计是一种压痕硬度计,它以特定压头在标准弹簧力的作用下压入试样,以压痕的深度确定试样的硬度,共有100个刻度,每个刻度代表压入 0.0076mm 的深度。主要用于测量铝及铝合金硬度,也可以测量其他软金属硬度,对于纯铝和低硬度铝合金只能使用巴氏硬度计,其具有快速、方便、无损的特点。该设备属于手持式仪器,将其握在掌心,压向试样,即可测出试样硬度。可以测量各种超大、超重、超厚、异型的工件及装配件,测量板、带、型材料和各种锻件、铸件,适用于加工件的现场检查及不可分离件的生产控制。
934-1型巴氏硬度计由美国巴克尔公司生产,符合美国标准ASTM B648-78(00)《使用巴克尔硬度计测量铝合金硬度的试验方法》。这项标准规定了巴氏硬度计的使用范围、使用方法、对试样的要求及仪器校正等内容。相应的我国计量检定规程为JJG610-89《巴克尔硬度计检定规程》。这项规程规定了对巴氏硬度计的计量检定项目、检定方法及合格标准,可用于新生产的、使用中的和修理后的巴氏硬度计的检定。
* 体积小,重量轻(510g),便于携带。
* 单手操作,无须使用经验,在任何场合,只要伸手可及均可测量。
* 测量范围宽。从很软的纯铝到特别硬的铝合金均可测量,其有效测量范围相当于布氏硬度25~ 150HB。
* 灵敏度高。韦氏硬度计只有20个刻度,而巴氏硬度计有100个刻度,因此,它的灵敏度要比韦氏硬度计高许多。
巴氏硬度计有一对支脚,测量时支脚要放到被侧面上,保证压头垂直于测量面,从而保证测量精度。因此使用巴氏硬度计要求试样有较宽的平坦表面,在测量窄条试样、小尺寸试样和曲面试样时要求将支脚垫起,保证压针与试样表面的垂直,而这一操作常常是不方便的。
巴氏硬度计使用说明书中给出了一个硬度换算表,在这个表中给出了巴氏-维氏-韦氏之间的换算关系。巴氏65对应于维氏58和韦氏9.7。这一关系与中国有色金属标准YS/T420—2000《铝合金韦氏硬度试验方法》附录中的换算表是相互矛盾的。在该标准中,维氏 58 对应于韦氏 7,两个换算表相差了 2.7 个韦氏硬度单位。鉴于韦氏硬度计有 ± 0.5 个单位的误差,为确保铝型材合格,国家标准GB5237—2004 《铝合金建筑型材》规定铝型材硬度的合格值为维氏 58 和韦氏 8 ,上述两项标准已应用多年,维氏硬度和韦氏硬度的对应关系及合格值已在业内达成广泛共识。在这种情况下,巴氏硬度计又引入另外一个换算关系,必然会造成混乱,如处理不当会引起争议。
巴氏硬度计是一种压痕式硬度计。压痕式硬度计有一个基本原则,就是试样要有足够的厚度,试验后试样背面不应有可见的变形痕迹,否则测量结果就是不准确的。关于巴氏硬度试验的美国标准ASTM B648也规定“试样厚度应不小于1.5mm”。
而巴氏硬度计的标准硬度块厚度只有0.8mm,测试后可以发现硬度块的背面有可见的变形痕迹。所以,巴氏硬度块本身的测量结果就不够准确,它不能代表这种材料自身的固有硬度特性。硬度块是硬度计的计量基准,硬度块如果不准确,就会给硬度计带来较大的测量误差。
| Параметр | Значение / описание |
|---|---|
| 体积小 | 重量轻(510g),便于携带。 |
| 单手操作 | 无须使用经验,在任何场合,只要伸手可及均可测试。 |
| 测试范围宽 | 从很软的纯铝到特别硬的铝合金均可测试,有效测试范围相当于布氏硬度25~150HB。 |
| 灵敏度高 | 韦氏硬度计只有20个刻度,而巴氏硬度计有100个刻度,巴氏硬度计具有更高的灵敏度。 |
| 无需支撑 | 巴氏硬度计只在试样一侧测试,无需支撑,适于测试超大、超厚工件及装配件。 |
| 要求试样有较宽的平坦表面 | 因此不便于测试窄条试样、小尺寸试样和曲面试样。 |
| 硬度换算误差较大 | 在测试铝型材时,要将巴氏硬度换算成韦氏硬度,而巴氏硬度计的换算表和国家有色标准YS/T420- 2000上的换算表相差2.7个韦氏硬度单位。因此,巴氏硬度计的换算表应慎重使用。 |
| 巴氏硬度块存在缺陷 | 巴氏硬度块的厚度只有0.8mm,测试后,硬度块背面会产生可见的变形痕迹,这说明硬度块的厚度不足,这一点违背了压痕式硬度计关于试样厚度的基本原则,会带来较大的测试误差。 |
| 主机 | 1台 |
| 标准硬度块 | 2块 |
| 校正扳手 | 1个 |
| 备用压针 | 2支 |
Параметры, опции и условия поставки определяются техническим соглашением и заводскими документами; уточните расхождения у инженера.
Перевод ожидает проверки.
本方法采用下方七步工作流的动态示意;不以其他仪器的机构图替代。文字原理、公式和每步质量判据仍可逐项核对。
Показан только описанный процесс, а не непроверенная физика, движение прибора или измеренные характеристики.
Перевод ожидает проверки.
Измерение и анализ
巴氏压针的相对压入响应
通过规定压针与弹簧机构测量压入程度,适合对应材料和表面条件下的巴氏硬度比较。
巴氏读数遵循本机标尺,不套用维氏对角线公式
方法和模型仅在已确认的具体型号、附件与样品条件下适用。
纤维增强塑料
硬质塑料
适用非铁金属
固化或批次差异能否在相同表面上复现?
纤维、曲率和局部支承是否支配读数?
纤维增强塑料
固化或批次差异能否在相同表面上复现?
硬质塑料
纤维、曲率和局部支承是否支配读数?
适用非铁金属
固化或批次差异能否在相同表面上复现?
定义对象与结果
明确研究问题:固化或批次差异能否在相同表面上复现?;纤维、曲率和局部支承是否支配读数? 将样品身份、目标结果及必需配置写入试验计划。
样品信息、技术图样/研究方案和本型号资料
明确对象、结果定义和可用配置的记录
所需功能在具体型号与附件中已有证据;未核实的功能保留为待确认。
准备样品与条件
准备平整、厚度充分且支承稳定的试样,记录纤维与表面状态。
已定义的研究对象与样品信息
可追溯样品与准备条件
局部弯曲不会明显改变压入
核查参考与设备
检查压针磨损、零点和相应参考片。
已准备样品、参考件和设备档案
校核记录及可用状态
参考片结果可接受
建立方法与程序
选择适合材料的型号并规划避开边缘和旧压痕的测点。
校核结果与实际可用配置
保存的条件、参数和终止规则
不得以金属/复材同一阈值判定
执行并保存原始记录
压针垂直施力,按指定时刻读数;对不同位置重复测量。
获准的试验程序与质控设置
原始数据、过程条件及异常记录
不摇摆压针或重复压同一位置
复核结果与模型
报告巴氏标尺与分散性,必要时联用固化或显微检查。
原始信号、参考数据和方法定义
有适用边界的结果与复核记录
保留离群点及位置解释
归档与复现
将样品编号、型号/附件、原始记录、处理版本和异常处置关联归档。以相同条件复测或参考方法检查争议结果。
已复核结果、原始记录和配置清单
可追溯的研究/工艺记录及后续验证事项
教学计算、演示模拟与真实实测数据清楚区分,资料未核实项未被包装为性能承诺。
巴氏压针的相对压入响应
检查压针磨损、零点和相应参考片。
不得以金属/复材同一阈值判定
核对交付型号、必备附件、方法范围和原始数据输出;不以系列名称推断性能。
不能把巴氏硬度直接当作体积固化度或标准强度。
本档案为原理和研究工作流;页面无量程声明不代表设备无边界,具体范围及配置待技术核对。
根据该型号原技术资料分配至“巴氏压针的相对压入响应”。方法适配不代表所有样品工况都已验证;量程、附件和软件配置须逐项核对。
Другие модели в категории «邵氏/巴氏/韦氏硬度计» и том же направлении.
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
Технические характеристики, связанные методы и варианты конфигурации.
Расскажите о материале, образце и цели измерения.