
定义批次与坐标
记录原料批次、构建编号、平台位置、扫描及后处理状态,统一构建方向坐标。先按缺陷、组织或性能问题选择截面,不能只挑外观完整的试块;把待验证的工艺比较写成可检验的假设。
围绕钛合金、不锈钢与镍基合金的构建方向、热处理和缺陷分布建立检测链。将粉末、随炉试样、见证试块与实际零件分开编号,关联截面形貌、硬度及力学结果;同批见证试样提供过程证据,但不能替代复杂零件所有位置的评价。
钛合金、不锈钢、镍基合金等金属增材样品;不同材料应分别验证制样方法。
定向取样、低损伤切割、固定薄壁、逐级研磨抛光。
二维缺陷定量、组织与硬度地图、分方向拉伸对照。
二维孔隙面积:从像素到面积分数:模型与量纲
Ap=Np s²;Avalid=Nvalid s²
有效像素数=1000000 px;孔隙像素数=24000 px;比例尺s=0.5 µm/px
本例没有给出真实三维孔隙率。分割误差、制样拔出、孔隙盖层、视场选择及截面代表性均可主导最终偏差。
假设输入演算:24000×0.5² → 6000 µm²;1000000×0.5² → 250000 µm²;6000/250000×100 → 2.4 %。同一图像统一缩放时,像素数比仍可保持2.4%,但绝对面积和粒径需要正确校准。这个区别解释了为什么面积分数正常并不能证明尺度标定正确。
取样方向或构建位置混杂。
抛光拉出与真实孔隙混淆。
随炉试块与零件局部热历史不同。
构建坐标、热处理和加工状态。
原图、分割掩膜、有效面积与统计单位。
性能分组、原始曲线及代表性边界。
面积分数不能直接表述为三维缺陷连通率。
多个视场不是多个独立构建批次。
记录原料批次、构建编号、平台位置、扫描及后处理状态,统一构建方向坐标。先按缺陷、组织或性能问题选择截面,不能只挑外观完整的试块;把待验证的工艺比较写成可检验的假设。
在平行和垂直构建方向取样,并记录离表面及支撑区域的位置。薄壁与复杂通道先固定再低损伤切割;逐级去除切割变形层,同时保留未腐蚀截面用于孔隙观察,避免腐蚀坑被误分成孔洞。
采用校准像素尺度的图像,分别记录孔隙形状、大小和位置。圆形或不规则外观只作为分类线索,必要时辅以相邻截面或其他证据;抛光拉出、颗粒脱落和真实未熔合不能仅凭单张灰度图定性。
在已定位区域布置压痕,核对间距及组织尺度;拉伸试样按构建方向、尺寸和热处理分组,记录断裂位置。局部硬度和整体拉伸是不同被测量,不能通过一条经验关系直接宣布零件性能达标。
报告构建批次、取样图、有效视场面积、阈值、重复试样数量及失效样处理规则。分别给出试样内与试样间分散性,说明观察体积不足、方向遗漏及后加工差异,保留原图和试验原始曲线用于复核。
教学示例:可采用孔隙面积案例和拉伸截面案例练习同批数据关联。输入均为假设;即使两组二维孔隙面积分数接近,也不能据此断言三维连通性或疲劳寿命相同。
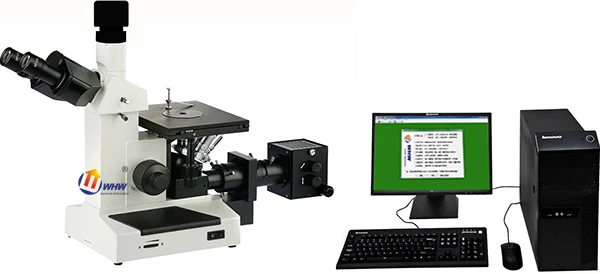
由金相显微镜、光学成像和MMAS图像分析系统组成,用于材料显微组织的观察、图像记录与测量分析。
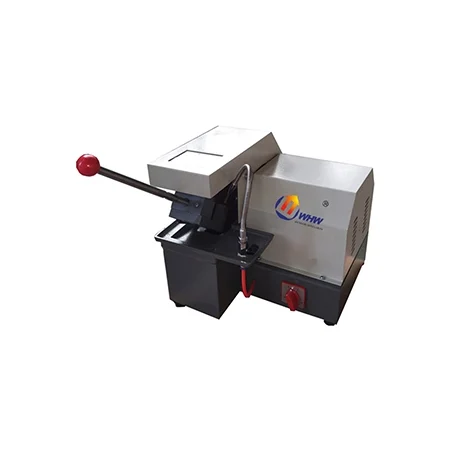
Q-2型 金相试样切割机 (以下简称 切割机 )是利用高转速旋转的薄片砂轮来截取金相试样,它广泛的适用于金相实验室切割各种金属材料.由于本机可附
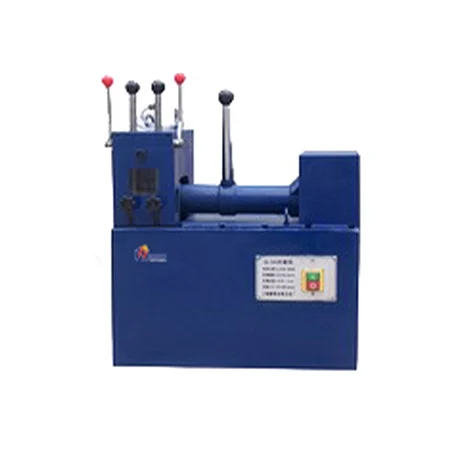
本 金相切割机 是用于切割一般金相、岩相试样材料,机内设有冷却通道及开关,在切割时可通入配置好的冷却液来带走在切割中所产生的热量,避免试样过热而
本 金相切割机 是用于切割一般金相、岩相试样材料,机内设有冷却通道及开关,在切割时可通入配置好的冷却液来带走在切割中所产生的热量,避免试样过热而
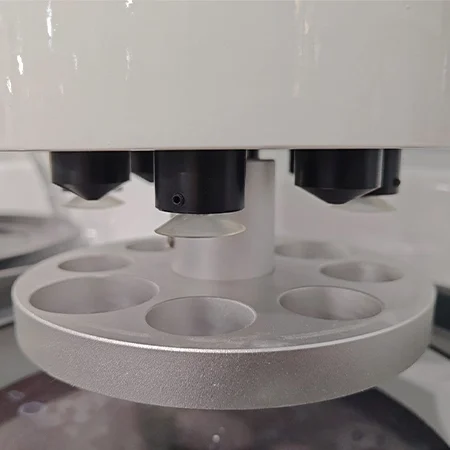
台式双盘金相磨抛设备,结合触摸屏与PLC控制进行试样制备,支持中心加压或气动单点加压配置,适用于切割和镶嵌后的表面制备。
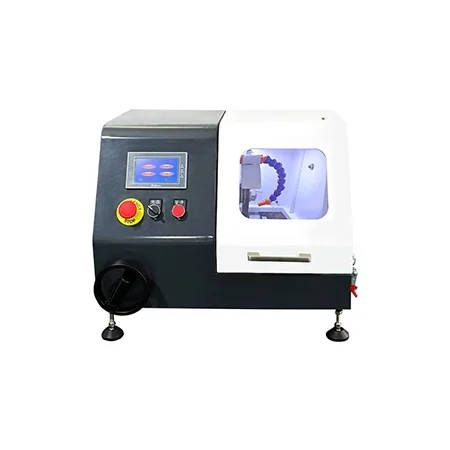
采用双室结构与自动进给的金相试样切割机,用于后续磨抛、显微观察和硬度检测前的试样截取,按材料选择切割片与工艺条件。
关联用于资料导航,不构成具体型号性能或标准符合性的证明。
告诉我们您的材料、样品和测量目标。