
明确材料结构
记录成分、烧结条件、表面处理和纤维或颗粒方向,确定观察尺度。对多孔或层状样品先约定孔隙保留与界面保护方法,避免因取样位置不同产生错误比较。
围绕致密化、孔隙、局部硬度及裂纹行为建立材料筛选流程。陶瓷与复合材料易在制样中发生崩边和拔出,因此先验证观察面真实性,再连接显微定量与加载研究;二维缺陷图、压痕裂纹和标准断裂韧度结果具有不同含义。
矩形陶瓷梁:三点弯曲名义应力:模型与量纲
σf=3FL/(2bh²);h=2.9 mm时σf
F=100 N;L=40 mm;b=4 mm;h=3 mm;比较厚度=2.9 mm
本式不是所有陶瓷的完整标准方法,不涵盖大挠度、缺口、层合材料、接触损伤或韦布尔可靠性推断。
假设输入演算:3×100×40/(2×4×3²) = 166.666667 MPa;3×100×40/(2×4×2.9²) = 178.359096 MPa。厚度低估约3.33%使名义应力高约7.02%。这说明几何测量与加载同样重要。只有力值确为有效断裂载荷且方法适用时,才能称相应的名义断裂应力。
以试样编号关联原始图像、测量序列、设备配置及方法版本。
分别报告重复性、异常处理及本模型未覆盖的影响因素,不用演算示例替代实测。
不能把硬度标尺互换当作无条件等效;载荷、保持时间和测量面积定义都影响比较。
自动识别出一个数不等于压痕有效,必须复核原始图、位置和异常原因。
记录成分、烧结条件、表面处理和纤维或颗粒方向,确定观察尺度。对多孔或层状样品先约定孔隙保留与界面保护方法,避免因取样位置不同产生错误比较。
匹配硬脆材料的切割介质和进给,稳定支撑试样后逐级磨抛。通过相邻区域和不同抛光阶段的图像识别拔出坑与崩边,必要时调整终抛步骤再进行定量。
按预定视场抽样测量孔隙面积分数、颗粒尺寸或层厚,保留分割掩膜。把团聚、孔洞和制样缺陷分别分类;需要体积信息时应补充适当的三维或体积测量方法。
选择适当压头和载荷并复核压痕形貌,记录裂纹出现位置及时间。压痕裂纹法依赖裂纹形态和模型假设,未经适用性验证不直接转换为标准断裂韧度或构件强度。
在相同测量条件下对比不同工艺批次,报告样品数、视场数及压痕有效数量。将孔隙特征和硬度变化作为关联证据,同时说明尺度效应、材料离散性及可能的制样偏差。
教学示例:比较两组烧结陶瓷的截面孔隙和硬度分布,先核对拔出假象,再讨论工艺影响;不提供虚构的韧性提升或致密度结论。
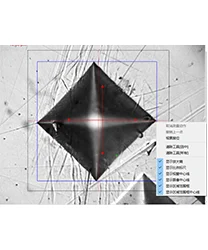
硬度测量分析系统【HMAS】是针对硬度计开发的一套具有图像识别、测量和分析技术的测量软件,实现了硬度图像的自动高速测量。
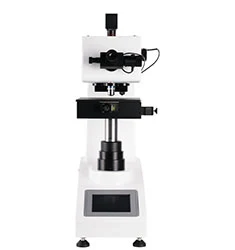
将显微硬度主机、光学成像与HMAS分析系统集成,支持自动转塔、自动聚焦和自动工作台,用于微小区域的压痕测量与分析。
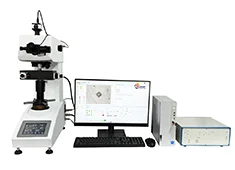
HMAS-C1000SZA智能化硬度测量分析系统是近期推出的一款高性能智能化硬度测量分析系统。
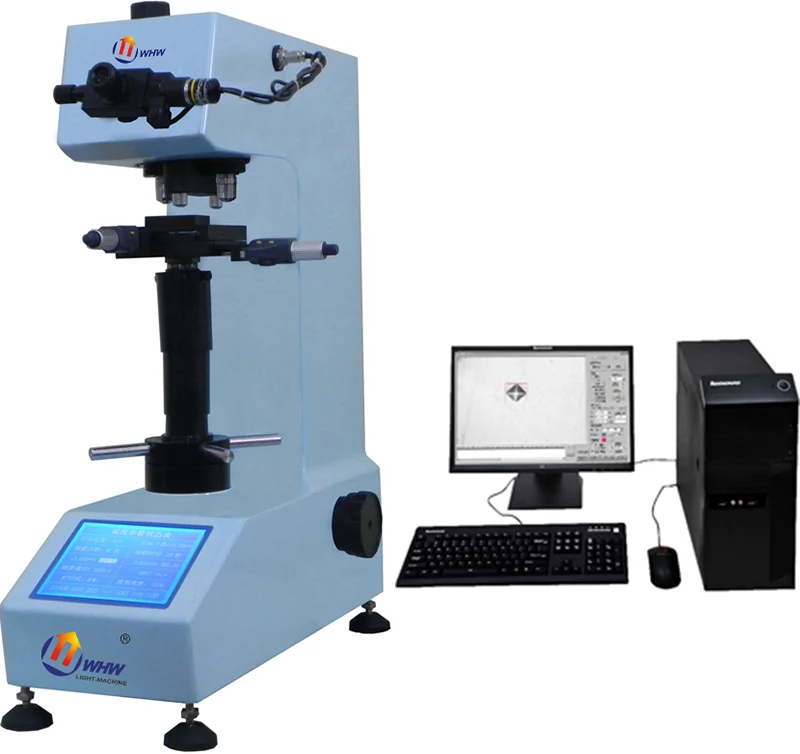
概述:压痕仪分为基础版、定制版和科研版;基础版主要功能为:16档力、硬度、3D图像、断裂韧性、残余应力等;定制版功能为:无级加载力或自定义力值、
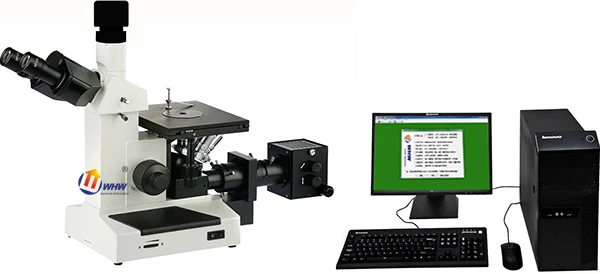
由金相显微镜、光学成像和MMAS图像分析系统组成,用于材料显微组织的观察、图像记录与测量分析。
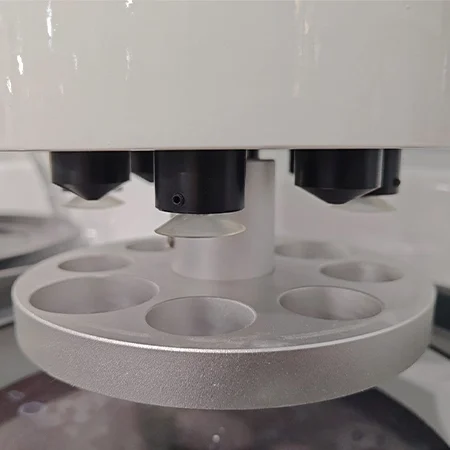
台式双盘金相磨抛设备,结合触摸屏与PLC控制进行试样制备,支持中心加压或气动单点加压配置,适用于切割和镶嵌后的表面制备。
关联用于资料导航,不构成具体型号性能或标准符合性的证明。
告诉我们您的材料、样品和测量目标。