
定义层与指标
记录涂层/基体材料、喷涂或沉积工艺、热处理和关注区域。将厚度、二维孔隙面积、未熔颗粒和裂纹分开定义,说明每类目标的边界及无效区域,不用一个总缺陷率混合统计。
涂层与基体常有明显软硬和韧性差异,截面质量可能直接改变厚度与孔隙判断。本流程先保护界面,再分别定义层厚、孔隙面积分数和缺陷类别,采用原图—掩膜—统计表的可追溯链条,避免把拔出、拖尾和镶嵌间隙当成工艺缺陷。
金属或陶瓷涂层及其基体;微薄沉积层需先检查成像和制样分辨能力。
低损伤截取、低收缩支撑、保边磨抛、阶段复查。
法向厚度、有效视场孔隙面积、界面形貌和缺陷位置。
薄层保边:5%的厚度差从哪里来:模型与量纲
Δt=t2−t1;相对差=Δt/t1×100%
第一阶段厚度=80 µm;第二阶段厚度=76 µm
比较条件必须一致。薄层真实起伏、截面倾斜、不同测量方向和界面阈值均会造成差异;本例不代表任何耗材的性能排行。
假设输入演算:76−80 = -4 µm;−4/80×100 = -5 %。第二次测量低5%仅说明两次读数不同。结合倒圆图像才能提出制样影响假设;若没有独立参考、多个测点和重复试样,无法把第一次数值当作无误差真值。
边缘倒圆、浮凸、拔出和拖尾
阈值选择与目标合并
视场取样偏倚和截面倾斜
带测量线原图及掩膜
厚度分布与视场有效面积
制样路线和不确定性来源
截面没有可见裂纹不等于结合强度达标。
树脂间隙或拔出坑不能直接计作原生孔隙。
记录涂层/基体材料、喷涂或沉积工艺、热处理和关注区域。将厚度、二维孔隙面积、未熔颗粒和裂纹分开定义,说明每类目标的边界及无效区域,不用一个总缺陷率混合统计。
选择可支持薄层的夹持与镶嵌方式,控制固化收缩和温升。切割方向与支承应降低涂层剥离风险;是否真空浸渍取决于孔隙连通性、材料以及后续识别方法。
逐级去除损伤并复查界面浮凸、硬颗粒拔出和软金属覆盖孔隙。不同阶段留图进行对照,不能只因表面亮度均匀就认为孔隙完整暴露;发现疑点时优先优化制样。
沿界面法向测量多位置厚度,使用实际倍率校准。孔隙分割保存掩膜和阈值,并按预定视场抽样;同一层的自然起伏、斜切截面和边缘模糊应在记录中区别标注。
分别汇总厚度分布、孔隙面积分数和缺陷类别,注明视场/试样层级。界面形貌可提示进一步调查,但不能单凭显微图证明结合强度,也不能把二维面积自动称为体积孔隙率。
教学案例见本页关联计算:薄层保边:5%的厚度差从哪里来。案例的载荷、尺寸和读数全部为假设,用于逐步演算及误差分析,不代表某客户、论文实测或本公司产品性能。
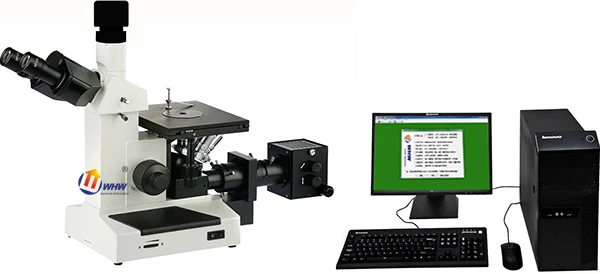
由金相显微镜、光学成像和MMAS图像分析系统组成,用于材料显微组织的观察、图像记录与测量分析。
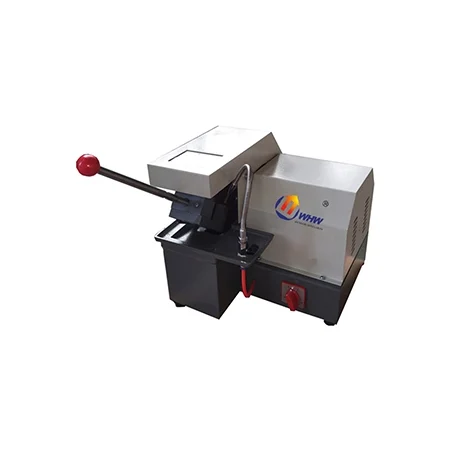
Q-2型 金相试样切割机 (以下简称 切割机 )是利用高转速旋转的薄片砂轮来截取金相试样,它广泛的适用于金相实验室切割各种金属材料.由于本机可附
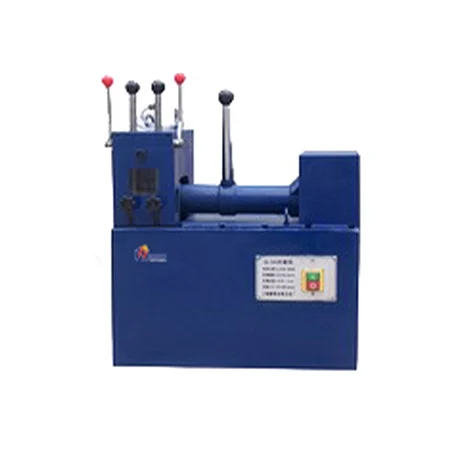
本 金相切割机 是用于切割一般金相、岩相试样材料,机内设有冷却通道及开关,在切割时可通入配置好的冷却液来带走在切割中所产生的热量,避免试样过热而
本 金相切割机 是用于切割一般金相、岩相试样材料,机内设有冷却通道及开关,在切割时可通入配置好的冷却液来带走在切割中所产生的热量,避免试样过热而
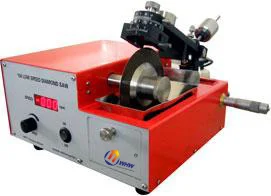
SYJ-150型 低速金刚石切割机 专为材料研究人员设计,产品远销世界各地的研究院所、大专院校、知名大企业的研究部门以及广大中小企业。
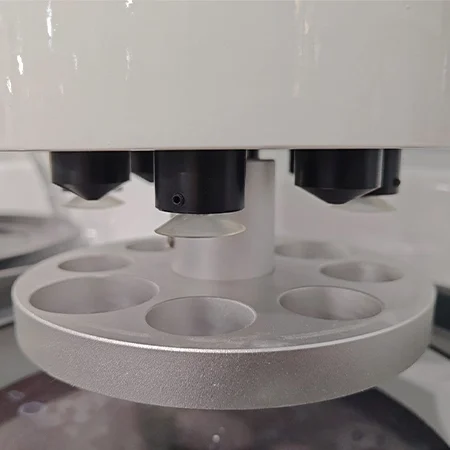
台式双盘金相磨抛设备,结合触摸屏与PLC控制进行试样制备,支持中心加压或气动单点加压配置,适用于切割和镶嵌后的表面制备。
关联用于资料导航,不构成具体型号性能或标准符合性的证明。
告诉我们您的材料、样品和测量目标。