
定义接头和问题
记录母材牌号、焊接工艺、焊后处理及关注位置,区分工艺比较、缺陷调查和规范验收。提前规定需要回答的量:区域硬度变化、组织类型还是承载响应,避免事后挑选最显著指标。
以母材—热影响区—焊缝的空间连续关系组织检测。先明确接头形式、取样方向和失效问题,再把宏观定位、金相观察、硬度路径和适用力学试验关联到同一坐标;目标是解释区域差异及其证据边界,而不是用一个硬度值概括接头质量。
钢、铝合金或其他已明确牌号的焊接接头,具体腐蚀和硬度方法需分别适配。
连续截面、低损伤切割、边缘保护、未腐蚀与腐蚀观察。
同坐标组织图、硬度轨迹、必要的拉伸或弯曲曲线。
焊接截面:两处显微硬度的条件性比较:模型与量纲
HVA=0.1891F/dA²;HVB=0.1891F/dB²
F=9.807 N;dA=0.1 mm;dB=0.085 mm
不同试验力的硬度值不能无条件比较;不能由这里的硬度差推断焊接接头疲劳寿命、残余应力或整件强度。
假设输入演算:0.1891×9.807/0.100² = 185.45037 HV;0.1891×9.807/0.085² = 256.678713 HV。较短对角线对应较高HV,但仅两点不足以建立完整硬度梯度。边缘识别、相界覆盖及制样平整性都可能造成差异,需要与组织图共同解释。
熔合线定位误差和截面不垂直
不同区域压痕跨相或载荷不一致
制样裂纹与真实焊接缺陷混淆
试样空间图和测点坐标
方法/试验力/保持时间/异常压痕记录
断裂位置与规范版本
显微硬度不是残余应力的直接读数。
区域硬度差不自动构成焊接接头合格判据。
记录母材牌号、焊接工艺、焊后处理及关注位置,区分工艺比较、缺陷调查和规范验收。提前规定需要回答的量:区域硬度变化、组织类型还是承载响应,避免事后挑选最显著指标。
选取能穿过母材、热影响区和焊缝的截面,保留表面与厚度方向;控制切割热损伤和夹持应力。对存在裂纹的试样先拍照定位,不能在切割和清洗中丢失原始证据。
先以低倍率记录熔合线和区域位置,再按需要观察细节。未腐蚀图用于检查孔洞、夹杂和制样质量;显现组织时使用经确认的腐蚀程序,并保留处理前后对应图。
沿已定位的路径选择试验力与测点密度,兼顾压痕大小、间距和组织尺度。异常点需回到原图核查是否跨相、遇孔或失焦,再根据预先规则复测,不为平滑曲线随意删除。
需要力学信息时采用对应标准试样、夹具和加载方法,并记录断裂位置。把区域图、硬度曲线和力学曲线相互关联;单个局部高硬度点不能直接推出脆化机制或整件疲劳寿命。
教学案例见本页关联计算:焊接截面:两处显微硬度的条件性比较。案例的载荷、尺寸和读数全部为假设,用于逐步演算及误差分析,不代表某客户、论文实测或本公司产品性能。
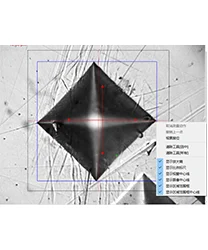
硬度测量分析系统【HMAS】是针对硬度计开发的一套具有图像识别、测量和分析技术的测量软件,实现了硬度图像的自动高速测量。
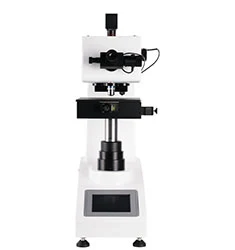
将显微硬度主机、光学成像与HMAS分析系统集成,支持自动转塔、自动聚焦和自动工作台,用于微小区域的压痕测量与分析。
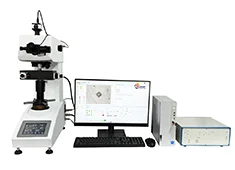
HMAS-C1000SZA智能化硬度测量分析系统是近期推出的一款高性能智能化硬度测量分析系统。
HMAS-C1000SZD硬度测量系统 是新推出的一款高性能 硬度测量系统 。
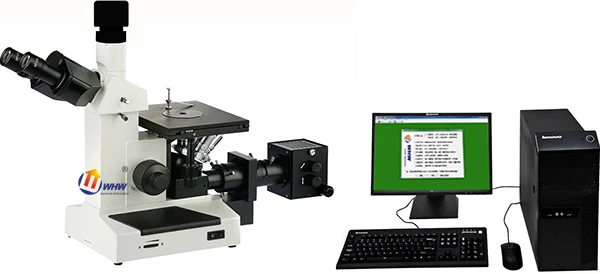
由金相显微镜、光学成像和MMAS图像分析系统组成,用于材料显微组织的观察、图像记录与测量分析。
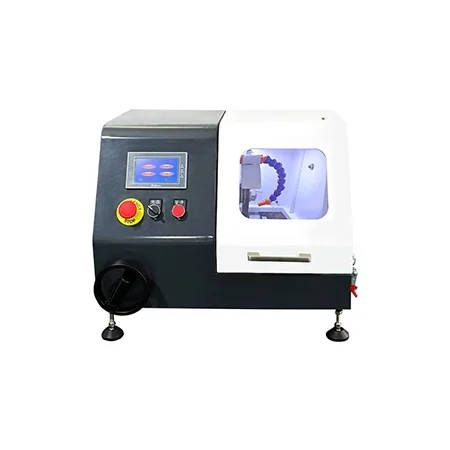
采用双室结构与自动进给的金相试样切割机,用于后续磨抛、显微观察和硬度检测前的试样截取,按材料选择切割片与工艺条件。
关联用于资料导航,不构成具体型号性能或标准符合性的证明。
告诉我们您的材料、样品和测量目标。